Bienvenido a Vbond
Agrietamiento en paneles de aluminio compuesto: ¿mala calidad o mal ranurado?
Agrietamiento por plegado en paneles compuestos de aluminio: ¿Mala calidad del material o técnica de ranurado incorrecta?
Usted especificó un panel compuesto de aluminio de alta calidad. Superó los controles de calidad de fábrica. Llegó a la obra con una película protectora impecable. Pero en el momento en que su equipo de fabricación pliega los bordes para un casete o una esquina, la lámina de aluminio se agrieta. El resultado es un panel rechazado, un retraso en la instalación y la culpa recae sobre el proveedor del material.
Alto ahí.
Antes de culpar a la calidad de la bobina de aluminio o desechar un lote completo de paneles compuestos de aluminio, debe comprender la verdadera causa raíz. En la gran mayoría de los casos, las grietas por plegado no son un defecto del material, sino un error de fabricación.
Cuando un panel compuesto de aluminio se agrieta durante el plegado, la causa casi siempre es una de estas tres cosas: profundidad de ranura en V incorrecta, selección incorrecta del cabezal de corte o ignorar la dirección de la veta del aluminio. Esta guía le enseñará cómo diagnosticar la causa real y, lo que es más importante, cómo evitar que vuelva a suceder.
1. Cómo funciona el plegado de paneles compuestos de aluminio (ACP)
A diferencia de la chapa metálica maciza, un panel compuesto de aluminio no se puede doblar en frío sin preparación previa. La estructura compuesta —dos finas láminas de aluminio unidas a un núcleo de polietileno o relleno mineral— requiere una técnica llamada ranurado en V o ranurado de retorno.
El proceso es sencillo:
1. Se realiza una ranura en V en la cara posterior del panel.
2. La ranura se detiene justo antes de llegar a la lámina exterior de aluminio.
3. Una fina capa del material del núcleo (normalmente de 0,2 a 0,5 mm) permanece en la base.
4. El panel se pliega a lo largo de esta ranura, con la lámina exterior intacta actuando como bisagra.
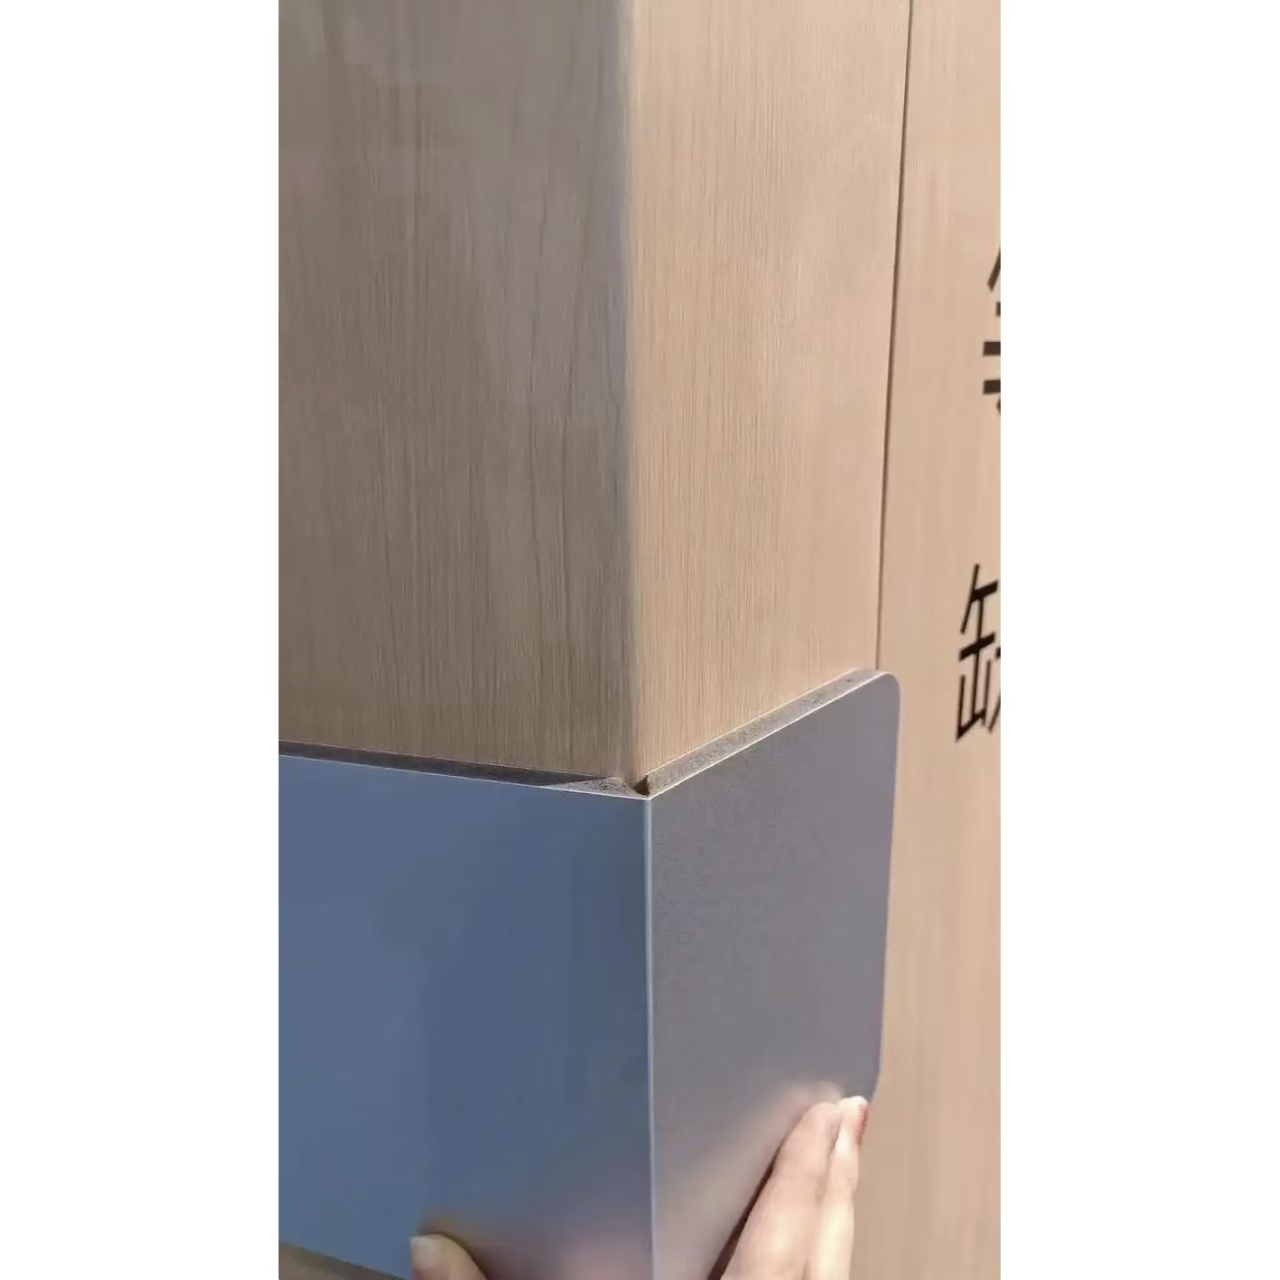
Cuando esta técnica se ejecuta correctamente, el resultado es un pliegue limpio y preciso de 90°, sin marcas de tensión, grietas ni delaminación.
Cuando se ejecuta incorrectamente, se producen grietas.
2. Las tres causas principales de las grietas por plegado
Según las normas de fabricación de la industria y la literatura técnica, las grietas por plegado se clasifican en tres categorías distintas. Cada problema tiene una causa y una solución específicas.
Causa raíz 1: Profundidad de ranura incorrecta (El principal culpable)
Esta es la causa más común de grietas por plegado. El principio es simple: si es demasiado profunda, se corta el aluminio; si es demasiado superficial, se ejerce presión sobre el pliegue.
Profundidad de la ranura condición | Resultado |
Demasiado profunda (corta la capa exterior) | La capa de aluminio se corta. Al plegarse, el metal pierde continuidad estructural y se agrieta inmediatamente en el punto de corte. |
Demasiado superficial (demasiado núcleo restante) | El material del núcleo restante es demasiado grueso. El panel se resiste al plegado, lo que genera una tensión excesiva en la lámina de aluminio. La lámina se agrieta bajo tensión. |
Profundidad correcta (0,2–0,5 mm de núcleo restante) | El panel se pliega limpiamente. La fina capa de núcleo proporciona suficiente flexibilidad, mientras que la lámina de aluminio permanece intacta. |
Estándar de la industria: Para paneles compuestos de aluminio (ACP) estándar de 4 mm, la ranura debe dejar aproximadamente 0,2–0,3 mm de material del núcleo en la base. Esto garantiza que el panel tenga la resistencia suficiente para evitar el agrietamiento de los bordes, a la vez que se pliega limpiamente.
Acción de adquisición: Exija a su fabricante que demuestre su proceso de calibración de la profundidad de la ranura. Las máquinas CNC deben mantener una tolerancia de profundidad de ±0,15 mm.
Causa raíz 2: Selección incorrecta del cabezal de corte (tipo U frente a tipo V)
No todas las fresas de ranurado son iguales. La elección entre un cabezal de corte tipo U y uno tipo V afecta directamente al riesgo de agrietamiento.
Tipo de corte | Características | Riesgo |
Tipo U (punta redondeada) | Menos propenso a rayar la lámina de aluminio; produce una esquina más suave | El ángulo de plegado no es perfectamente recto |
Tipo V (punta afilada) | Produce un ángulo de esquina muy recto y afilado | Alto riesgo de rayar la lámina de aluminio y provocar su agrietamiento durante el plegado |
Mejor práctica del sector: Para paneles compuestos de aluminio de 4 mm, el cabezal de corte n.º 6 suele ser la opción óptima. El cabezal de corte debe estar afilado. Las brocas desafiladas crean surcos irregulares que concentran la tensión en la línea de pliegue.
Acción de Adquisición: Verifique qué cabezal de corte utiliza su fabricante. Para aplicaciones arquitectónicas críticas donde se requiere perfección visual, se prefieren las brocas tipo V, pero deben combinarse con un control de profundidad preciso para evitar daños en la superficie.
Causa raíz n.° 3: Dirección del grano del aluminio y calidad del material
Incluso con un ranurado perfecto, la propia superficie de aluminio puede ser la fuente de agrietamiento. El aluminio tiene una dirección de grano debido al proceso de laminación. Al plegar en paralelo a la dirección del grano, el metal es más propenso a agrietarse.
Orientación del pliegue en relación con el grano | Riesgo |
Perpendicular (a través del grano) | Bajo riesgo. El aluminio se estira uniformemente a través de las líneas del grano. |
Paralelo (con la veta) | Alto riesgo. El pliegue sigue los límites de grano, concentrando la tensión y aumentando la probabilidad de agrietamiento. |
Además, la dureza del aluminio es importante. Las aleaciones de las series 1, 3 y 5 (aleaciones comerciales puras y de uso general) son conformables y se pliegan bien. Las aleaciones de las series 6 y 7 (grados estructurales) son más duras y más propensas a agrietarse, a menos que se recozcan a un estado O.
Acción de compra: Especifique la serie de aleación en su orden de compra. Para paneles que requieren un plegado extenso, solicite láminas de aluminio de las series 3003 o 5005. Evite las series 6061 o 7075 para aplicaciones de plegado de alta tensión.
3. El mito del "mal material": Cómo se ven realmente los problemas de calidad
Sí, existen defectos en los materiales. Pero son mucho menos frecuentes que los errores de fabricación. Aquí le mostramos cómo distinguir un problema genuino del material de un problema de ranurado:
Síntoma | Causa probable |
Grieta exactamente a lo largo de la línea de pliegue, consistente en varios paneles. | Error de ranurado (profundidad o cabezal de corte). |
Grieta irregular, aleatoria y que aparece en diferentes ubicaciones en distintos paneles. | Posible **defecto del material** (inclusiones, mala adherencia). |
Grieta que aparece inmediatamente al plegar. | Profundidad de ranura demasiado superficial** o **problema con el cabezal de corte |
La grieta aparece días después de la instalación (agrietamiento por corrosión bajo tensión) | Problema de material (mala elección de aleación) o exposición ambiental |
Si un solo panel se agrieta, podría deberse al material. Si varios paneles del mismo lote se agrietan de la misma manera, el problema casi con seguridad radica en el control del proceso de fabricación.
4. Protocolo de prevención: Lista de verificación de compras
Antes de que su próximo pedido de paneles compuestos de aluminio (ACP) entre en fabricación, asegúrese de que se cumplan estas normas:
Especificaciones de la máquina ranuradora
- Tolerancia de profundidad de ranurado ≤ ±0,15 mm
- Tope de profundidad mecánico de precisión o controlado por CNC (independiente del operario)
- Brocas de ranurado en V con punta de carburo afilada; reemplazar a intervalos programados, no cuando fallen.
Verificación del control de profundidad
- Espesor del núcleo restante: 0,2–0,5 mm
- Realizar pruebas de plegado en material de desecho antes de cada ciclo de producción.
- Documentar la configuración de profundidad y los resultados de las pruebas.
Selección del cabezal de corte
- Para paneles compuestos de aluminio (ACP) de 4 mm: cabezal de corte de 6" o equivalente.
- Para pliegues exteriores visibles: tipo V para esquinas rectas con control preciso de profundidad.
- Para producción en alto volumen: fresado CNC para una precisión repetible.
Especificación de la lámina de aluminio
- Especificar aleación de aluminio de la serie 3003 o 5005.
- Confirmar el espesor de la lámina: mínimo 0,21 mm para paneles de 3 mm. Mínimo 0,30 mm para paneles de 4 mm
- Solicite el certificado de fábrica que confirme la aleación y el temple.
Capacitación del operario
- Los operarios deben comprender la diferencia entre las fresas tipo U y tipo V.
- Los operarios deben saber cómo calibrar la profundidad de la ranura.
- El control de calidad debe inspeccionar cada ranura antes del plegado.
5. Prueba de plegado a 90°: Cómo verificar antes de la producción
Antes de iniciar la producción en serie, realice esta sencilla prueba:
1. Ranure un panel de prueba con la configuración de producción.
2. Mida el espesor restante del núcleo con un medidor de profundidad (objetivo: 0,2–0,3 mm).
3. Doble el panel 90° con una prensa plegadora o una plantilla de plegado.
4. Inspeccione la línea de plegado con luz brillante. Busque:
- Grietas finas (ranura demasiado profunda o problema con el cabezal de corte).
- Marcas de tensión blancas (ranura demasiado superficial).
- Superficie de aluminio perfectamente lisa (profundidad correcta).
Si el panel de prueba supera la prueba, documente la configuración. Utilice la misma configuración para toda la producción.
Conclusión
Las grietas por plegado en paneles compuestos de aluminio rara vez se deben a un defecto del material. La evidencia apunta a un error de fabricación: profundidad incorrecta de la ranura en V, selección errónea del cabezal de corte o no tener en cuenta la dirección del grano del aluminio.
Para los profesionales de compras, la implicación es clara: no acepte "material defectuoso" como excusa del fabricante. Exija documentación del proceso. Requiera pruebas de plegado antes de la producción. Verifique las especificaciones de profundidad de la ranura. Y especifique la aleación de aluminio correcta para la aplicación.
Al aplicar estas normas, las grietas por plegado se convierten en una excepción poco frecuente en lugar de una rutina costosa.