Bienvenido a Vbond
Bordes de Alucobond: 7 causas de grietas al plegar
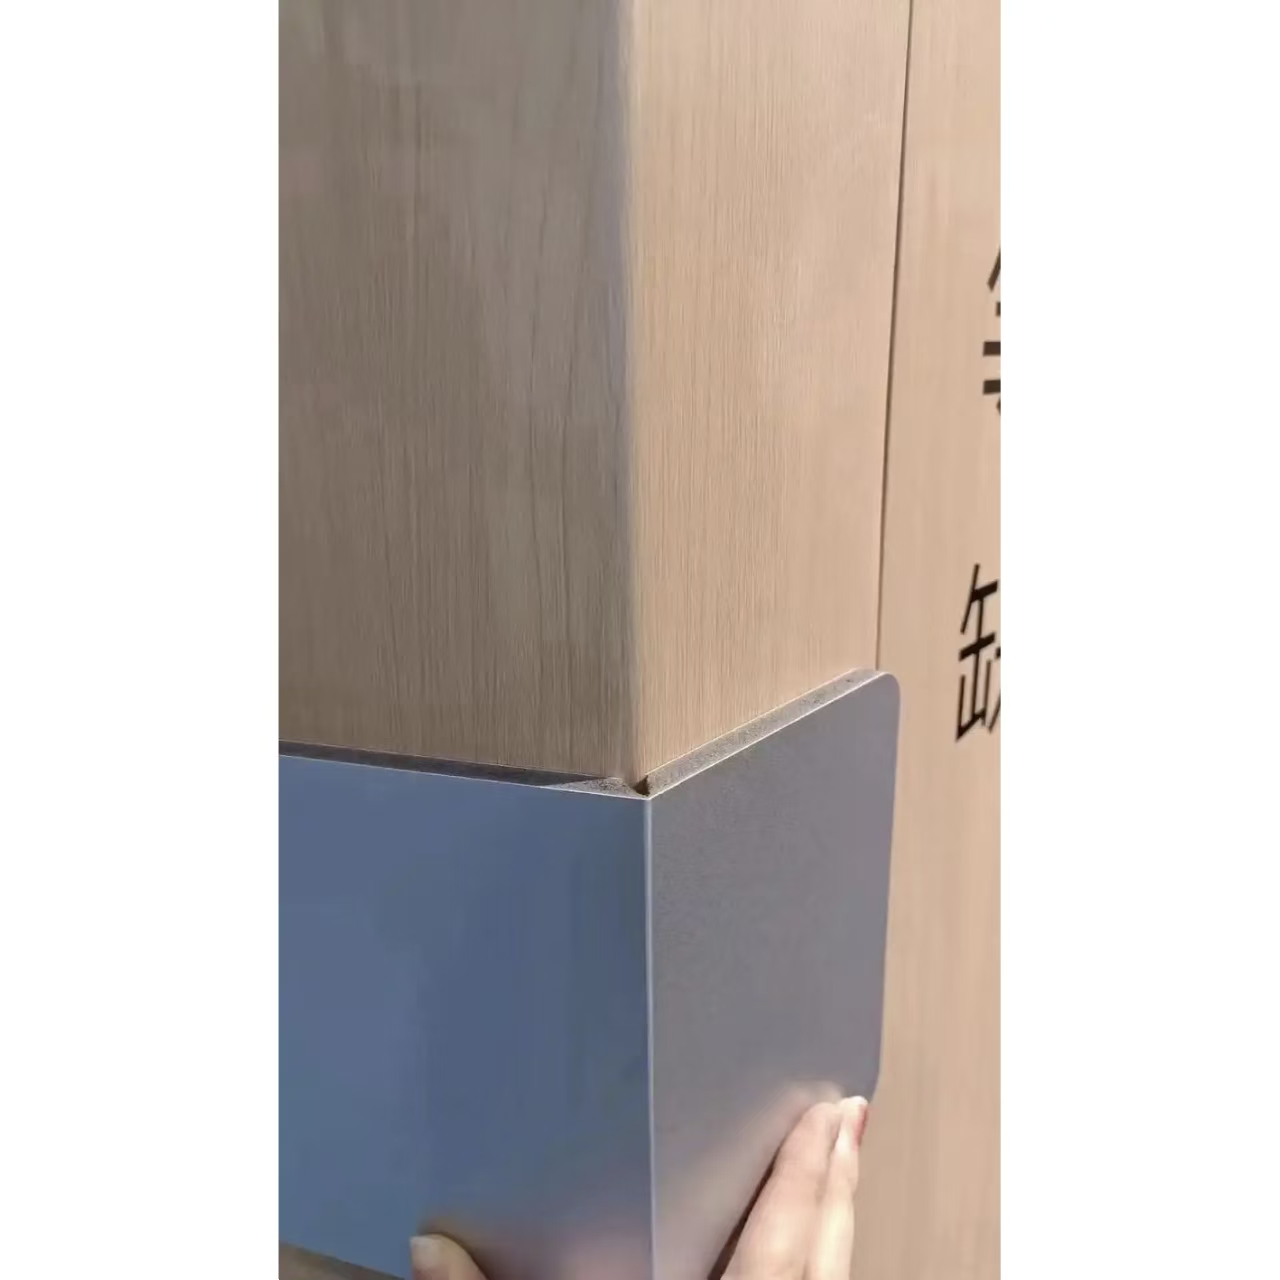
¿Por qué se agrietan los bordes de Alucobond al plegar? 7 causas fundamentales que todo instalador debe conocer
Preparas la plegadora. Fresas la ranura. Doblas el panel. Aparece una grieta fina a lo largo de la línea de plegado. Luego otra. El panel queda inservible.
Revisas el material. Parece estar bien. Revisas la máquina. Parece correcta. Entonces, ¿por qué se agrietó?
La respuesta casi siempre reside en una de siete causas fundamentales. Algunas son obvias; otras se ocultan en los detalles. Todo instalador que trabaje con Alucobond debe conocerlas.
Esta guía detalla las 7 causas principales del agrietamiento de los bordes durante el plegado. Aprenderás qué provoca cada una, entenderás cómo prevenirlas y sabrás exactamente qué verificar antes de doblar tu próximo panel.
Causa 1: Profundidad de ranurado incorrecta (espesor residual demasiado fino)
Esta es la causa más común de agrietamiento en los bordes. La ranura en V se fresa a demasiada profundidad. El espesor residual —el material que queda en el fondo de la ranura— cae por debajo de 0,3 mm. La lámina frontal de aluminio pierde su soporte y se desgarra durante el plegado.
Por qué sucede:
- Profundidad de fresado mal ajustada
- Desviación en la calibración de la CNC
- Fresa desafilada que corta más profundo de lo previsto
- El operario no mide el espesor residual
Cómo prevenirlo:
Mide el espesor residual con un micrómetro en cada lote. El estándar de la industria es un mínimo de 0,3 mm. Realiza pruebas en una tira de muestra antes de iniciar la producción.
Un fabricante de Alucobond fiable especificará el espesor residual correcto en su documentación técnica. Sigue sus indicaciones.
Causa 2: Forma incorrecta de la fresa (punta en V aguda frente a fondo plano)
Una fresa con punta en V aguda crea un punto de concentración de tensiones en el fondo de la ranura. Al doblar el panel, toda la tensión se concentra en ese único punto. El aluminio se agrieta.
Por qué sucede:
- Uso de fresas para madera en lugar de fresas específicas para ACM
- Uso de fresas con punta en V aguda en lugar de fresas de fondo plano o forma de U
- Fresas desgastadas con geometría incorrecta
Cómo prevenirlo:
Utiliza fresas diseñadas específicamente para paneles compuestos de aluminio. Busque fresas con punta de carburo y fondo plano (ancho de punta de 2 a 3 mm) o con perfil en forma de U. Estas distribuyen la tensión de manera más uniforme.
Causa 3: Plegado en frío (temperatura demasiado baja)
El aluminio se vuelve quebradizo a bajas temperaturas. Por debajo de los 50 °F (10 °C), el metal pierde ductilidad. No puede estirarse lo suficiente para adaptarse al plegado y se agrieta.
Por qué sucede:
- Plegar en un taller sin calefacción durante el invierno
- Almacenar paneles a la intemperie en clima frío
- No verificar la temperatura del panel antes de plegarlo
Cómo prevenirlo:
Caliente el panel hasta alcanzar al menos 65 °F (18 °C) antes de plegarlo. Para obtener mejores resultados, caliente la zona de plegado a una temperatura de entre 120 °F y 180 °F (50 °C y 80 °C). Utilice pistolas de calor o calentadores de banda. Caliente el panel de manera uniforme.
Un fabricante de calidad de Alucobond especificará la temperatura mínima de plegado en su manual de procesamiento.
Causa 4: Replegado (pasadas múltiples)
Cada plegado provoca el endurecimiento por deformación del aluminio. El primer plegado reduce la ductilidad en aproximadamente un 30 %. El segundo plegado la reduce otro 30 %. El metal se vuelve quebradizo y se agrieta.
Por qué sucede:
- El operario realiza un plegado parcial, verifica el ángulo y vuelve a plegar
- El operador intenta "corregir" un panel insuficientemente doblado o doblado en exceso
- Falta de confianza en la configuración
Cómo prevenirlo:
Realice el doblado en un movimiento fluido. Asegúrese de que la configuración sea correcta desde el primer intento. Si el ángulo es incorrecto, deseche el panel y comience de nuevo. El costo de un panel nuevo es bajo en comparación con el costo de una fachada defectuosa.
Ductilidad tras múltiples doblados:
Número de doblados | Ductilidad restante | Riesgo de fisura |
1 | ~70% | Bajo |
2 | ~40% | Alto |
3 | ~20% | Muy alto |
Causa 5: Doblado paralelo a la dirección de laminado
El aluminio presenta una dirección de fibra (o grano) resultante del proceso de laminación. Doblar en paralelo a esta dirección reduce la ductilidad; el metal se agrieta con mayor facilidad. Doblar en sentido perpendicular a la fibra ofrece mayor resistencia y tolerancia.
Por qué sucede:
- El operador no verifica la dirección de la fibra
- Los paneles se cortan sin considerar la dirección de laminado
- Falta de formación sobre las propiedades del material
Cómo prevenirlo:
Realice siempre el doblado en sentido perpendicular a la dirección de laminado. Verifique la orientación del panel antes de cortarlo. Marque la dirección de la fibra en el panel si es necesario.
Causa 6: Radio de curvatura demasiado cerrado
Cada espesor de panel tiene un radio de curvatura mínimo. Para un panel Alucobond de 4 mm, el mínimo es de 60 mm. Para un panel de 3 mm, es de 45 mm. Si se dobla con un radio menor a estos valores, el aluminio supera su límite elástico y se agrieta.
Por qué sucede:
- El diseño exige esquinas muy cerradas (ángulos vivos)
- El operador intenta lograr un radio más cerrado de lo recomendado
- Falta de comprensión de los límites del material
Cómo prevenirlo:
No exceda el radio de curvatura mínimo. Para curvas más cerradas, utilice un panel más fino o ajuste la profundidad del fresado. Si el diseño requiere una esquina muy cerrada, considere utilizar un material distinto o una técnica de plegado diferente. Directrices sobre el radio de curvatura mínimo:
Espesor del panel | Radio mínimo de curvatura en frío |
3 mm | 45 mm |
4 mm | 60 mm |
6 mm | 90 mm |
No todos los paneles Alucobond son iguales. Un núcleo de baja calidad, un temple de aluminio incorrecto o un espesor de las láminas superficiales inconsistente provocan grietas durante el plegado.
Por qué sucede:
- Paneles económicos que utilizan materiales reciclados en el núcleo
- Paneles provenientes de proveedores poco fiables
- Temple incorrecto (demasiado duro o quebradizo)
Cómo prevenirlo:
Adquiera los paneles a un fabricante de Alucobond de confianza. Verifique el temple (H22 o H42). Compruebe la calidad del núcleo. Exija los certificados de fábrica. Realice pruebas con muestras antes de iniciar la producción.
Un buen fabricante ofrece una calidad constante. Un mal fabricante suministra paneles de calidad irregular que se agrietan de forma impredecible.
Diagrama de flujo de causas raíz
Inicio
│
▼
El panel se agrieta durante el plegado
│
├─── ¿Espesor residual <0,3 mm? ─── Sí ───► Causa 1: Ranura demasiado profunda
│
├─── ¿Fresa con punta en V afilada? ─── Sí ───► Causa 2: Fresa inadecuada
│
├─── ¿Temperatura del panel <65 °F? ─── Sí ───► Causa 3: Plegado en frío
│
├─── ¿Plegados múltiples? ─── Sí ───► Causa 4: Replegado
│
├─── ¿Plegado paralelo a la veta? ─── Sí ───► Causa 5: Dirección de veta incorrecta
│
├─── ¿Radio < mínimo? ─── Sí ───► Causa 6: Radio de plegado demasiado cerrado
│
└─── ¿Material de baja calidad? ─── Sí ───► Causa 7: Mala calidad del material
│
▼
Identificar causa raíz → Corregir proceso → Volver a probar
Qué preguntar a su fabricante de Alucobond
Al trabajar con un fabricante de Alucobond, plantee las siguientes preguntas:
1. ¿Cuál es el espesor residual recomendado? La respuesta debe ser un mínimo de 0,3 mm.
2. ¿Cuál es el radio de plegado mínimo para cada espesor? La respuesta debe ajustarse a los estándares del sector.
3. ¿Qué temple suministran? La respuesta debe ser H22 o H42.
4. ¿Proporcionan directrices de procesamiento? Un fabricante fiable dispondrá de documentación técnica.
5. ¿Pueden facilitar muestras para pruebas? Un buen fabricante suministrará muestras para pruebas de preproducción.
Conclusión
El agrietamiento de los bordes durante el plegado no es aleatorio. Se debe a una de siete causas raíz. Todas ellas se pueden prevenir. Las siete causas son:
1. Profundidad de fresado incorrecta (espesor residual demasiado fino)
2. Forma de la fresa inadecuada (punta en V frente a fondo plano)
3. Plegado en frío (temperatura demasiado baja)
4. Replegado (pasadas múltiples)
5. Plegado paralelo a la dirección de laminado
6. Radio de curvatura demasiado cerrado
7. Mala calidad del material (núcleo de baja calidad o temple incorrecto)
Un buen fabricante de Alucobond proporciona un material uniforme y directrices de procesamiento claras. Sin embargo, incluso el mejor material puede fallar si el fabricante ignora las normas.
Al plegar su próximo panel, revise primero estas siete causas. Mida el espesor residual. Verifique la forma de la fresa. Caliente el panel. Realice el plegado una sola vez y correctamente. Compruebe la dirección de la fibra (sentido de laminado). Respete el radio mínimo. Verifique la calidad del material.
Sus paneles se plegarán limpiamente. Los bordes no presentarán grietas. Y su reputación permanecerá intacta.
El fabricante de Alucobond suministra el material. Usted controla el proceso. Si ambos aspectos son correctos, su fachada durará décadas.