Bienvenido a Vbond
Calculadora de ranurado para ACP: el secreto de curvas perfectas de 90° sin grietas
Calculadora de profundidad de ranurado para paneles compuestos de aluminio: El secreto para lograr curvas perfectas de 90 grados sin agrietamiento
Ha invertido en paneles compuestos de aluminio de primera calidad. El revestimiento es impecable. El color coincide a la perfección. Pero en cuanto su equipo de fabricación realiza un pliegue de 90 grados, la lámina de aluminio se agrieta. El panel se rechaza. El cronograma se retrasa. Y comienzan las acusaciones.
¿Fue un material defectuoso? ¿Una mala técnica? La respuesta reside en una medida precisa que la mayoría de los talleres de fabricación no manejan correctamente: la profundidad de ranurado.
Esta guía proporciona una calculadora precisa de profundidad de ranurado y los estándares técnicos que garantizan curvas limpias y sin grietas en cada panel compuesto de aluminio.
1. La ciencia: por qué la profundidad del ranurado determina la calidad del doblado
Un panel compuesto de aluminio no se puede doblar como una chapa metálica maciza. Su estructura compuesta —dos finas láminas de aluminio unidas a un núcleo de polietileno o relleno mineral— requiere una técnica llamada ranurado en V o fresado y retorno.
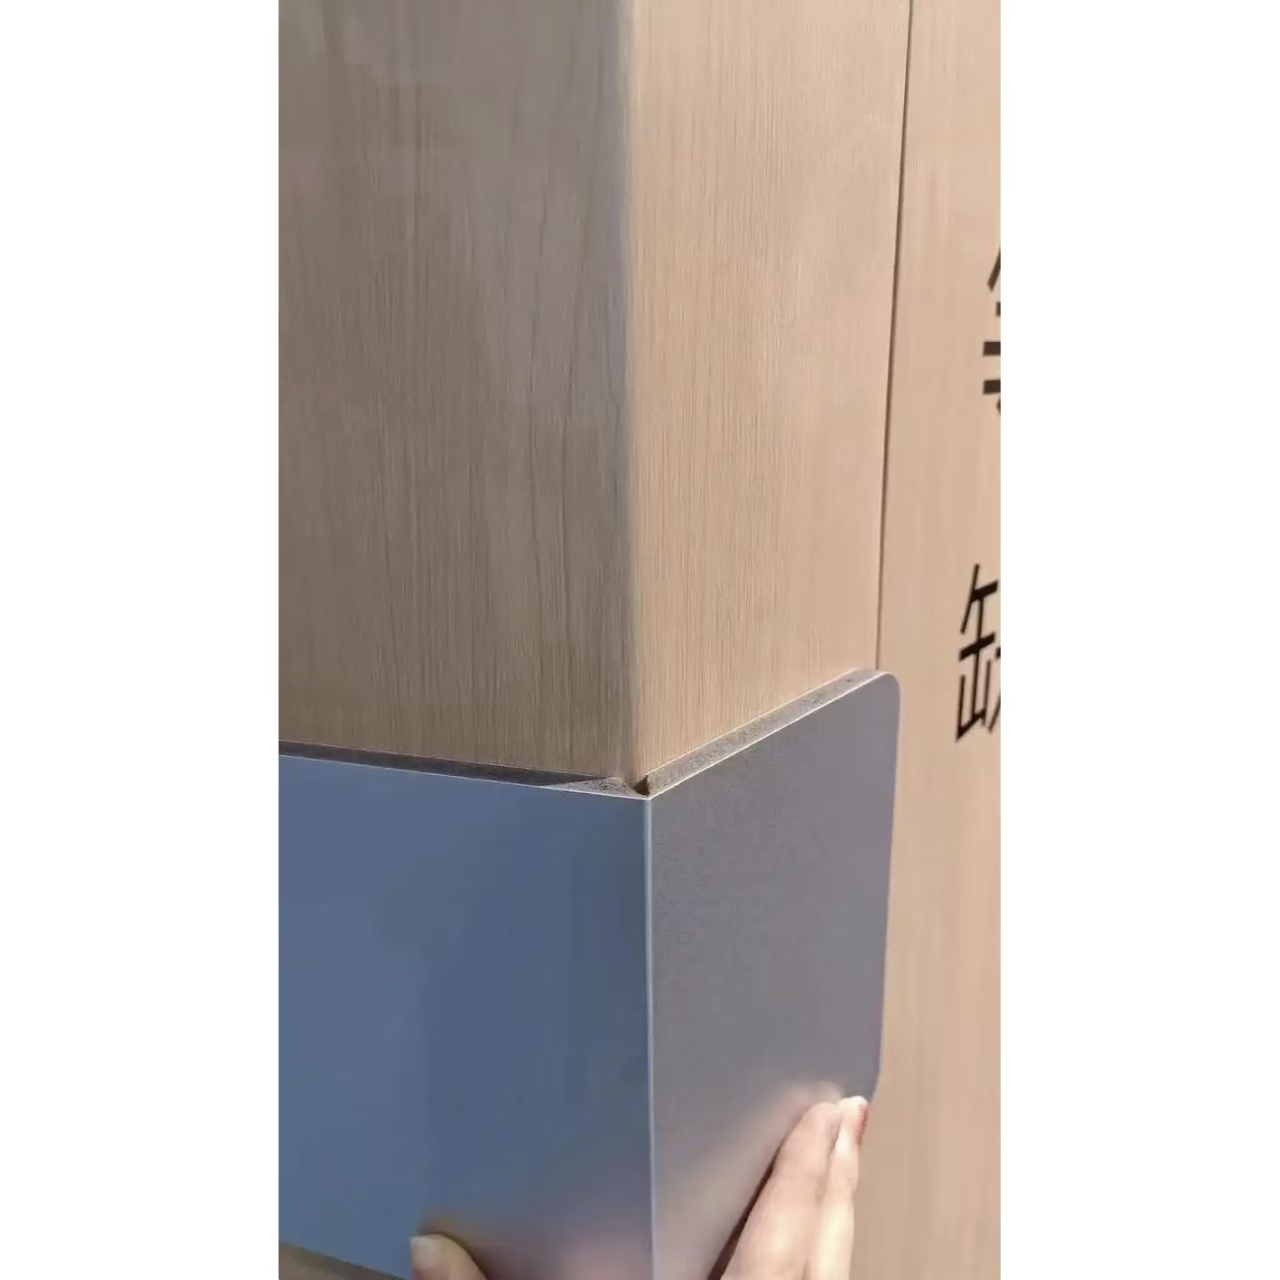
Se fresa una ranura en forma de V en la cara posterior del panel, dejando una fina capa de material del núcleo en la base. A continuación, el panel se dobla a lo largo de esta ranura. La lámina exterior de aluminio, que permanece intacta, actúa como bisagra.
La profundidad de la ranura determina si el doblado se realiza correctamente o no:
Profundidad de la ranura condición | Resultado |
Demasiado profundo (corta la capa exterior) | La capa de aluminio se corta; el panel se agrieta inmediatamente en el punto de corte. |
Demasiado superficial (núcleo demasiado grueso) | El panel se resiste al plegado; la tensión excesiva agrieta la capa de aluminio. |
Profundidad correcta (0,2–0,5 mm restantes) | El panel se pliega limpiamente; esquina lisa y sin grietas. |
Cuando el espesor restante del núcleo es correcto, el panel tiene la resistencia suficiente para doblarse sin agrietarse en los bordes. Cuando es incorrecto, la capa de aluminio se rompe por tensión o se separa del núcleo.
2. Calculadora de profundidad de ranurado: Fórmulas que funcionan
Fórmula estándar para el ranurado de paneles compuestos de aluminio (ACP)
La práctica industrial recomienda un espesor restante del núcleo de 0,2–0,3 mm para paneles ACP estándar de 4 mm. Este es el punto óptimo que proporciona suficiente flexibilidad para un plegado limpio, manteniendo la integridad estructural.
Fórmula:
Profundidad de ranurado = Espesor total del panel − Espesor restante deseado del núcleo
Ejemplo para un panel de 4 mm:
- Espesor total: 4,0 mm
- Espesor restante deseado del núcleo: 0,3 mm
- Profundidad de ranurado: 3,7 mm
Fórmula general de ingeniería para ranurado en V
Para un cálculo más preciso que tenga en cuenta las propiedades del material, utilice la fórmula porcentual ampliamente utilizada en la fabricación de chapa metálica:
Profundidad de ranurado (D) ≈ Espesor de la chapa (T) × 60 %–70 %
Espesor restante (R) = T − D
R recomendado ≥ 0,3–0,5 mm (para aplicaciones decorativas/de carga ligera)
Tabla de referencia rápida: Profundidad de ranurado según el espesor del panel
Espesor del panel | Profundidad de ranurado recomendada (60–70 % del espesor) | Núcleo restante recomendado |
3,0 mm | 1,8–2,1 mm | 0,9–1,2 mm |
4,0 mm | 2,4–2,8 mm | 1,2–1,6 mm |
5,0 mm | 3,0–3,5 mm | 1,5–2,0 mm |
6,0 mm | 3,6–4,2 mm | 1,8–2,4 mm |
Nota: Para aplicaciones de muro cortina exterior donde la apariencia y la planitud son cruciales, el núcleo restante debe tener al menos 0,9–1,2 mm para evitar grietas durante el transporte o la instalación.
La "Regla de los 0,3 mm" para paneles compuestos de aluminio (ACP)
Diversas fuentes de la industria coinciden en un estándar crítico: dejar al menos 0,3 mm de material del núcleo detrás de la lámina frontal de aluminio. Esto garantiza que el panel tenga la resistencia suficiente para evitar que la lámina de aluminio se rompa en el borde. Para obtener resultados óptimos, se recomienda un núcleo restante de 0,2–0,3 mm.
3. Variables críticas que afectan la profundidad del ranurado
A. Tipo de material del núcleo
Los diferentes materiales del núcleo requieren diferentes enfoques:
Material del núcleo | Consideraciones sobre el ranurado |
Polietileno (PE) | Más blando y flexible; permite ranuras ligeramente más profundas |
Relleno mineral (A2) | Más rígido y quebradizo; requiere un control preciso de la profundidad |
Ignífugo (FR) | Similar al PE, pero con aditivos; siga las directrices estándar |
El material del núcleo estándar tiene buena flexibilidad y es apto para ranurado y doblado. Una esquina de 90 grados no se romperá fácilmente si se ranura correctamente.
B. Espesor de la lámina de aluminio
Para uso exterior con instalación mediante doblado, el espesor de la lámina de aluminio debe ser de 0,3 mm o superior. Las láminas más delgadas son más propensas a agrietarse durante el plegado.
Espesor de la lámina | Aptitud para el doblado |
0,21 mm | Solo para interiores; alto riesgo de agrietamiento en exteriores |
0,30 mm | Apto para aplicaciones de doblado en exteriores |
0,40–0,50 mm | Premium; máxima fiabilidad para pliegues complejos |
C. Selección del ángulo de ranurado
El ángulo de ranurado determina la nitidez final de la esquina:
Ángulo de ranurado | Ángulo de plegado resultante | Mejor aplicación |
90° | Esquina afilada de 90° | Aplicaciones estándar para interiores y exteriores |
110° | 90° con radio más suave | Recomendado para curvas de 90° por algunos fabricantes |
120° | Ángulo obtuso de 120° | Aplicaciones decorativas o no estructurales |
Para curvas de 90°, algunos fabricantes sugieren un ángulo de ranurado de 110°. Este ligero sobrepaso compensa la recuperación elástica del material y produce una esquina exterior más limpia.
4. Requisitos de herramientas para ranurado de precisión
Brocas para ranurado en V
Las fresas para ACP son herramientas de corte especializadas diseñadas para trabajar con paneles de estructura sándwich. Elegir la fresa adecuada es esencial para lograr ranuras limpias y precisas sin delaminar el material compuesto.
Tipo de fresa | Función principal | Ideal para |
Ranurado en V | Ranuras plegables y decorativas | Señalización, bordes de paneles plegados |
Ranurado en U | Deja un margen central de 0,2–0,4 mm | Producción en masa, resultados uniformes |
Bordes planos | Recorte de bordes rectos | Acabado de bordes, ensamblaje |
Especificaciones de la fresa
Para el ranurado estándar de paneles compuestos de aluminio (ACP), utilice una hoja de sierra plana de cabeza redonda o en V, o una fresa de ≥90 grados.
- Para paneles corrugados de aluminio: Ángulo de procesamiento recomendado de 91 grados.
- Para ACP estándar: Fresa en V de 90 grados (estándar); 110 grados para esquinas más suaves.
Consideraciones para el ranurado en masa
Para la producción a gran escala, utilice sierras de ranurado y equipos de movimiento mecánico para mejorar la eficiencia de la producción. Se recomiendan máquinas CNC o fresadoras de chapa portátiles para obtener resultados uniformes.
5. Procedimiento de ranurado y plegado paso a paso
Paso 1: Preparación de la máquina de ranurado
- Calibrar la profundidad para obtener un núcleo restante de 0,2–0,3 mm.
- Utilizar una broca de ranurado en V afilada (las brocas desafiladas producen ranuras irregulares y concentración de tensiones).
- Asegurarse de que el panel esté plano y bien sujeto durante el ranurado.
Paso 2: Cortar la ranura
- Ranurar solo la cara posterior del panel.
- Mantener una profundidad uniforme a lo largo de toda la ranura.
- Para ranuras en U, dejar 0,2–0,4 mm de material en el centro.
Paso 3: Preparación para el plegado
- Asegurarse de que el panel ranurado esté colocado sobre una mesa nivelada.
- Limpiar cualquier residuo de la ranura.
Paso 4: Plegado del panel
- Aplicar una fuerza uniforme al doblar el borde.
- No doblar repetidamente, ya que esto provoca la fractura del aluminio.
- Utilizar una plantilla de plegado, un punzón para placas o una prensa plegadora.
- Para la decoración de superficies curvas, el radio de curvatura debe ser superior a 30 cm. 6. Modos de falla comunes y sus causas
Fallo | Causa raíz | Solución |
Grietas en la superficie de aluminio en el pliegue | Ranura demasiado superficial (núcleo demasiado grueso) | Reducir el núcleo restante a 0,2–0,3 mm |
Corte en esquina pronunciado | Ranura demasiado profunda (corte de la capa exterior) | Aumentar el núcleo restante |
Rotura del aluminio tras doblado repetido | El operario dobló el panel varias veces | Doblar una sola vez con fuerza uniforme |
Rotura de la película de pintura en la esquina | Núcleo demasiado grueso o demasiado delgado | Verificar que la profundidad cumpla con las especificaciones |
Delaminación en la línea de pliegue | El material del núcleo no es apto para doblar | Utilizar un material de núcleo normal con buena flexibilidad |
7. Lista de verificación de adquisiciones: Garantizando la calidad del ranurado
Al adquirir paneles compuestos de aluminio (ACP) prefabricados o auditar un taller de fabricación, incluya las siguientes especificaciones:
- Espesor del núcleo restante: Especifique de 0,2 a 0,3 mm para paneles de 4 mm.
- Ángulo de ranurado: Especifique 90° o 110° según la aplicación.
- Espesor de la lámina: Para el doblado exterior, se requiere una lámina de aluminio de al menos 0,30 mm.
- Prueba de plegado: Se requieren pruebas de plegado en material de desecho antes de la producción en serie.
- Estándar de herramientas: Especifique brocas de ranurado en V con punta de carburo.
- Requisitos de la máquina: Máquina CNC o de ranurado de precisión con control de profundidad.
8. Conclusión
El secreto para lograr curvas perfectas de 90 grados en paneles compuestos de aluminio sin agrietamiento no reside en equipos costosos ni técnicas sofisticadas, sino en un control preciso de la profundidad del ranurado.
La fórmula es simple: deje de 0,2 a 0,3 mm de material del núcleo en la base de la ranura. Para paneles de 4 mm, esto significa ranurar a una profundidad aproximada de 3,7 mm. Para otros espesores, utilice la regla del 60-70%: profundidad de ranura = espesor del panel × 60-70%, con un núcleo restante de ≥0,3-0,5 mm.
Pero la profundidad por sí sola no es suficiente. Utilice las brocas de ranurado en V adecuadas. Mantenga las herramientas afiladas. Aplique una fuerza de plegado uniforme. Y nunca doble el mismo panel dos veces.
Al controlar estas variables, el agrietamiento se convierte en una excepción poco frecuente en lugar de una rutina costosa. Sus paneles se pliegan limpiamente. Sus esquinas permanecen definidas. Y sus fachadas lucen exactamente como se diseñaron.