Bienvenido a Vbond
Profundidad de fresado: el peligro oculto del pliegue en Alucobond
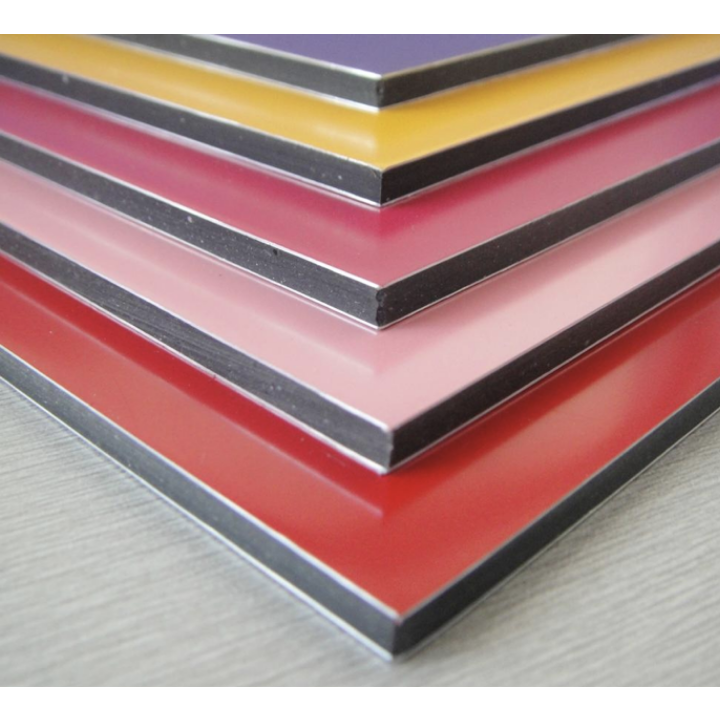
Usted especifica paneles Alucobond de alta calidad. Paga por un revestimiento de PVDF de primera categoría. Confía en que el taller de fabricación se encargue del resto.
Entonces, los bordes plegados llegan con grietas diminutas. O peor aún: los paneles se agrietan durante la instalación. La fachada adquiere un aspecto poco profesional. El cliente exige el reemplazo. Usted asume el costo.
¿El culpable? El fresado excesivo.
Esta guía explica por qué la profundidad del fresado es más importante de lo que la mayoría de los compradores imagina. Aprenderá cuál es el margen seguro para la profundidad de la ranura. Comprenderá cómo el fresado excesivo anula las garantías. Y sabrá exactamente qué exigir a sus fabricantes.
¿Qué es el fresado excesivo?
Los paneles Alucobond constan de dos láminas de aluminio adheridas a un núcleo de polietileno o de material mineral.
Para plegar un panel, el fabricante realiza una ranura en forma de V en la cara posterior. Esta ranura elimina la lámina de aluminio trasera y parte del núcleo. La lámina de aluminio frontal permanece intacta. Esa lámina restante actúa como bisagra para el pliegue.
El fresado excesivo consiste en fresar a demasiada profundidad. La fresa penetra demasiado en el núcleo o, peor aún, marca la lámina de aluminio frontal.
Cuando esto sucede, la bisagra se debilita. El panel se agrieta a lo largo de la línea de plegado. El daño es irreversible.
Por qué el fresado excesivo es un peligro oculto
El fresado excesivo no siempre muestra signos inmediatos. El panel puede plegarse limpiamente en el taller. La grieta aparece más tarde: durante la instalación, bajo la carga del viento o tras ciclos térmicos.
El peligro oculto es el siguiente: el fresado excesivo reduce el espesor residual del material en la base de la ranura. Ese espesor residual determina la resistencia a la flexión del panel.
Piense en ello como en una bisagra de papel. Si lo dobla una vez manteniendo la mayor parte del papel intacto, resiste. Si lo dobla repetidamente tras haberlo marcado con demasiada profundidad, se rasga.
El mismo principio se aplica al Alucobond. La zona segura: Explicación del espesor residual
El estándar de la industria para el espesor residual —el material que queda en el fondo de la ranura— es de 0,3 mm a 0,5 mm.
Para un panel estándar de 4 mm, esto significa que:
- La fresadora elimina la lámina de aluminio posterior (aprox. 0,3–0,5 mm).
- Elimina la mayor parte del núcleo.
- Deja entre 0,3 y 0,5 mm de material del núcleo adherido a la lámina frontal.
Por debajo de 0,3 mm se encuentra la zona de peligro. La lámina frontal carece de soporte y se desgarra durante el plegado.
Algunos fabricantes recomiendan dejar 0,51 mm de material del núcleo. Otros sugieren entre 0,2 y 0,4 mm para aplicaciones de ranurado en U. La cifra exacta depende del espesor del panel y del tipo de núcleo, pero el principio es universal: dejar suficiente material para soportar el pliegue.
¿Qué sucede al ranurar en exceso?
Consecuencia | Aspecto visual | Por qué es importante |
Grietas en la lámina de aluminio | Fracturas visibles a lo largo de la línea de pliegue | La integridad estructural del panel se ve comprometida |
Agrietamiento de la capa de pintura | El recubrimiento se agrieta en el pliegue | Entra humedad y comienza la corrosión |
Anulación de la garantía | El fabricante rechaza la reclamación | Usted paga el reemplazo de su propio bolsillo |
Resistencia a la intemperie reducida | Núcleo expuesto a la humedad | Hinchazón, delaminación, manchas |
Pliegues irregulares | Los paneles no se alinean correctamente | Retrasos en la instalación, mala estética |
5 causas fundamentales del fresado excesivo
1. Selección incorrecta de la fresa
El uso de una fresa con un ángulo o geometría inadecuados modifica la profundidad de la ranura. Para pliegues de 90 grados, el estándar es una fresa para ranuras en V de 90 grados. Utilizar un ángulo diferente altera la profundidad de corte en el centro de la ranura.
Solución: Seleccione la fresa adecuada para el ángulo de plegado deseado. Utilice fresas diseñadas específicamente para materiales compuestos de aluminio.
2. Calibración inconsistente de la CNC
Las fresadoras CNC requieren un control preciso del eje Z. Las máquinas de alta gama mantienen la profundidad con una tolerancia de 0,05 mm a lo largo de un panel de 6 metros. Las máquinas mal calibradas presentan desviaciones; la ranura se vuelve más profunda a medida que avanza la herramienta de corte.
Solución: Calibre la CNC a diario. Verifique la consistencia de la profundidad en varios puntos del panel.
3. Herramientas de corte desgastadas o desafiladas
Las fresas desafiladas generan fricción. La fricción produce calor. El calor ablanda el material del núcleo, lo que provoca que la fresa corte a mayor profundidad de la prevista.
Solución: Reemplace las fresas regularmente. Inspeccione su desgaste antes de cada turno de trabajo.
4. Superficie de sacrificio irregular
La superficie de sacrificio (o tablero de respaldo) se coloca debajo del panel durante el fresado. Si presenta huecos o irregularidades, el panel se flexiona, provocando que la fresa corte más profundamente en ciertas zonas.
Solución: Rectifique la superficie de sacrificio periódicamente. Manténgala plana y nivelada.
5. Error del operador
El fresado manual depende de la destreza del operador. La presión ejercida manualmente varía, lo que puede hacer que la fresa profundice más en algunas pasadas.
Solución: Utilice fresado CNC para trabajos de producción; esto elimina el error humano. Si el fresado manual es inevitable, utilice una fresadora con tope de profundidad.
Cómo el fresado excesivo anula la garantía
Este es el aspecto que la mayoría de los compradores pasa por alto.
Los fabricantes de pintura evalúan la flexibilidad del recubrimiento mediante la prueba de plegado en T (norma ASTM D4145). Esta prueba mide cuánto se puede doblar el metal sin que la pintura se agriete. Para paneles Alucobond y similares, el radio de curvatura mínimo aceptable es de "2T" (dos veces el espesor del panel).
Un fresado excesivo reduce el radio de curvatura. El panel se dobla de forma demasiado cerrada y el revestimiento se agrieta.
Aquí está el punto crítico: Mitsubishi Plastics Composites America establece que, si el radio no cumple con el requisito de 2T —generalmente debido a un fresado excesivo—, la garantía de la pintura queda anulada.
Esto significa que la costosa garantía de su revestimiento de PVDF pierde todo su valor. Usted pagó por una retención del color de 20 años, pero se queda sin nada.
Cómo detectar el fresado excesivo
Los profesionales de compras pueden detectar el fresado excesivo antes de que los paneles salgan de fábrica.
Solicite lo siguiente:
1. Medición del espesor residual. El fabricante debe medir el material restante en la base de la ranura utilizando un micrómetro. Exija lecturas de entre 0,3 y 0,5 mm.
2. Muestras de prueba de curvatura. Solicite muestras plegadas provenientes de la propia tirada de producción. Inspeccione la línea de plegado en busca de grietas. Pase la uña por el borde; notará si hay microfisuras.
3. Verificación con galga de radios. Utilice una galga de radios para medir el radio exterior del borde plegado. ALPOLIC recomienda un radio mínimo de 2 mm para evitar que la película de pintura se agriete. Si el radio es menor, es probable que exista un fresado excesivo.
Lista de verificación para compras
Elemento | Qué verificar | Señal de alerta |
Equipo de fresado | ¿CNC o manual? | Fresado manual para grandes lotes |
Control de profundidad | Precisión del eje Z | Sin registros de calibración |
Espesor residual | 0,3–0,5 mm | Inferior a 0,3 mm |
Radio de curvatura | Mínimo 2 mm | Radio muy cerrado o agudo |
Estado de la herramienta | Fresas afiladas y específicas para ACP | Fresas desgastadas o multiuso |
Placa de sacrificio | Plana y nivelada | Huecos o irregularidades visibles |
Garantía | Garantía del recubrimiento vigente | Anulada por fresado excesivo |
Qué hacer si encuentra paneles con fresado excesivo
Rechácelos. No acepte la propuesta de "lo arreglaremos en obra".
Las grietas a lo largo de la línea de plegado no se reparan. El material de relleno no restaura la integridad estructural. El panel fallará bajo cargas de viento o estrés térmico.
Exija paneles de reemplazo del mismo lote de producción. Esto garantiza la uniformidad del color. Además, solicite al fabricante que proporcione las mediciones de espesor residual de la nueva partida.
Nota final para los compradores
El fresado excesivo se puede evitar. Requiere el equipo adecuado, una calibración correcta y operarios capacitados.
Como comprador, usted controla el estándar de calidad. Especifique el espesor residual en sus órdenes de compra. Exija muestras para pruebas de plegado. Verifique las medidas con un calibrador de radios.
Un panel que se pliega limpiamente hoy funcionará correctamente durante décadas. Un panel con fresado excesivo hoy fallará, y usted terminará pagando dos veces por ello. No permita que una profundidad de fresado oculta arruine su inversión.
Aspectos destacados del artículo y palabras clave.






