Bienvenido a Vbond
Por qué el CNC causa delaminación en ACP: optimización de velocidad del husillo y avance.
¿Por qué su fresadora CNC causa delaminación en paneles compuestos de aluminio (ACP)? Optimización de la velocidad del husillo y la velocidad de avance
Usted ha invertido en un panel compuesto de aluminio (ACP) de alta calidad. Las láminas llegaron impecables. Pero en cuanto su fresadora CNC entra en contacto con el material, los bordes se deshilachan, la capa superior de aluminio se desprende o el núcleo se funde, convirtiéndose en una masa pegajosa. Su pila de desperdicios aumenta. Su margen de beneficio disminuye.
La causa más común no es la calidad de la máquina, sino la relación entre la velocidad del husillo (RPM) y la velocidad de avance (IPM o mm/min). Cuando estas dos variables no están perfectamente equilibradas, la herramienta no corta el material, sino que lo desgarra, quema o delamina.
Esta guía proporciona las especificaciones técnicas para optimizar la velocidad del husillo y la velocidad de avance, con el fin de eliminar la delaminación y lograr cortes limpios y precisos en cada panel ACP.
1. El mecanismo de delaminación: ¿Qué sucede cuando la configuración es incorrecta?
Un panel compuesto de aluminio consta de dos finas láminas de aluminio unidas a un núcleo de polietileno o relleno mineral. Para cortar este sándwich se necesita una herramienta que corte el aluminio limpiamente y extraiga el material del núcleo sin fundirlo.
Consecuencias del desequilibrio
Condición | Resultado | Modo de fallo |
RPM demasiado altas / Avance demasiado lento | Se acumula calor por fricción | Funde el núcleo de polietileno; acumulación de residuos en la herramienta |
RPM demasiado bajas / Avance demasiado rápido | Se acumula calor por fricción | Funde el núcleo de polietileno; acumulación de residuos en la herramienta |
Dirección incorrecta de la herramienta | El corte ascendente levanta la capa superior | Deshilachado; delaminación superficial |
Geometría de la herramienta incorrecta | Sin acción de corte | Rebabas; bordes ásperos |
Cuando la herramienta gira más rápido de lo que el avance puede eliminar las virutas, la broca roza contra el material en lugar de cortarlo. La fricción genera calor que funde el núcleo. El polietileno fundido se adhiere a la herramienta, creando una acumulación que aumenta aún más la fricción: un círculo vicioso que daña el panel y desafila la broca.
Por el contrario, cuando la velocidad de avance supera la capacidad de la herramienta para eliminar material, los filos de corte se sobrecargan, desgarrando el aluminio en lugar de cortarlo. El resultado es la delaminación en la línea de corte, donde la capa de aluminio se separa del núcleo.
2. Selección de la herramienta: La base para cortes limpios
Antes de ajustar las velocidades y los avances, debe seleccionar la geometría de herramienta correcta para el panel compuesto de aluminio (ACP).
Espirales de compresión: la solución antidelaminación
Las fresas de compresión están diseñadas específicamente para prevenir la delaminación en materiales laminados como el ACP. A diferencia de las fresas de corte ascendente, que tiran de la superficie superior hacia arriba, o las fresas de corte descendente, que empujan los residuos hacia abajo, las fresas de compresión combinan ambas geometrías.
Cómo funcionan las fresas de compresión:
La parte inferior de la fresa de compresión tiene una geometría de corte ascendente, que tira de las virutas hacia arriba desde la parte inferior del material. La parte superior tiene una geometría de corte descendente, que empuja las virutas hacia abajo desde la superficie superior. Las fuerzas convergen en el eje central del material, comprimiendo las capas en lugar de separarlas.
Ventajas para el mecanizado de paneles compuestos de aluminio (ACP):
Característica | Beneficio |
Sin delaminación en la parte superior ni inferior | Bordes limpios en ambas láminas de aluminio |
Corte a profundidad completa en una sola pasada | Mayor productividad; calidad de borde uniforme |
Requisitos de fijación reducidos | Las fuerzas de compresión sujetan el material de forma natural |
Brocas de ranura en V para plegado
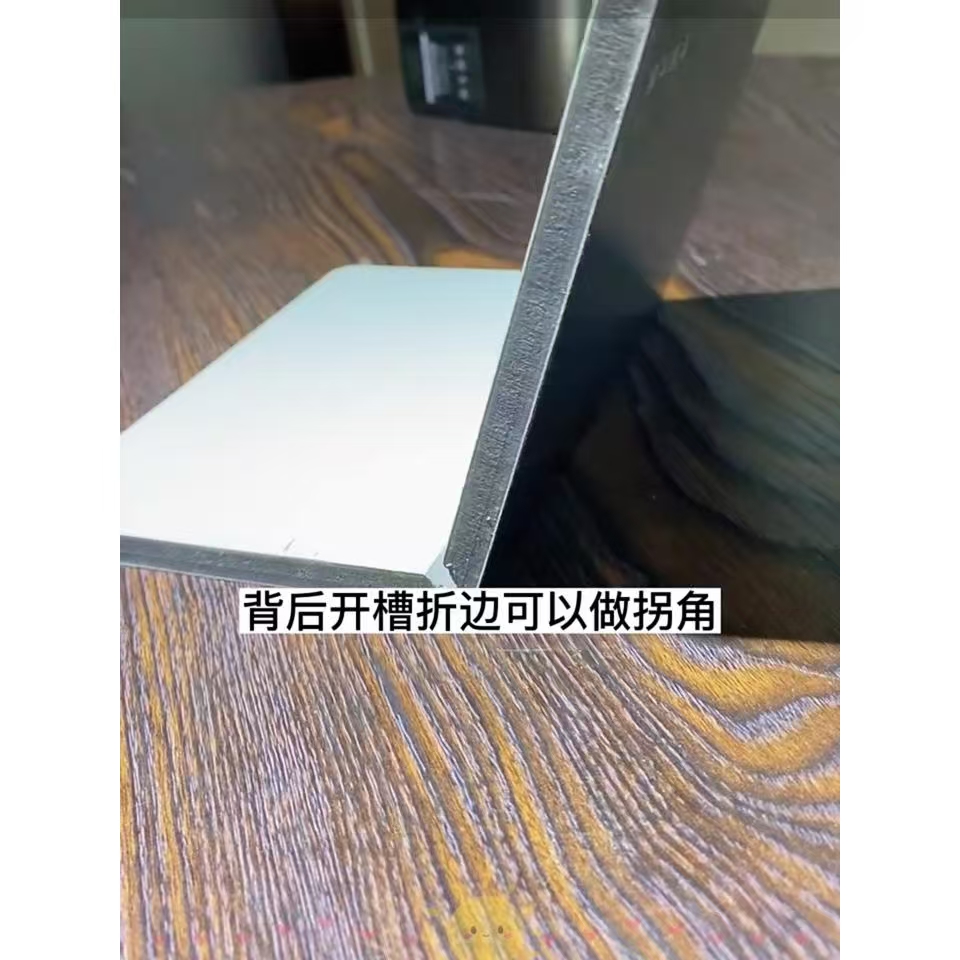
Para aplicaciones que requieren bordes plegados (fabricación de casetes), utilice una broca de ranura en V de 90 grados con punta plana. Una broca con punta completa no deja suficiente espacio para que el material se doble correctamente, lo que provoca grietas por tensión en la línea de plegado.
Requisito fundamental: La ranura en V debe cortar la capa superior de aluminio y el núcleo, deteniéndose lo más cerca posible de la capa inferior de aluminio sin cortarla. Esto crea una bisagra delgada y flexible que se pliega limpiamente sin romperse.
3. Velocidad del husillo y avance: La fórmula de optimización
Corte a través de ACP (espesor total)
Para un corte recto a través de ACP de 3 mm, los parámetros que han demostrado ser eficaces son:
Parámetro | Configuración |
Herramienta | Fresa de corte ascendente de una sola ranura en O de 1/4″ |
Velocidad de avance | 200 pulgadas por minuto (IPM) |
Velocidad del husillo | 22 000 RPM |
Dirección de corte | Corte ascendente |
Pasadas | 1 pasada a través de todo el espesor |
El diseño de una sola ranura en O proporciona una gran evacuación de virutas, evitando que el material del núcleo se acumule en las ranuras. El corte ascendente (donde la herramienta gira en la misma dirección que el avance) produce un borde más limpio en aluminio en comparación con el corte convencional.
Recomendaciones generales para el fresado de paneles compuestos de aluminio (ACP)
Las directrices del sector para el fresado de ACP especifican:
Espesor del panel | Diámetro de la herramienta | Velocidad de avance | Velocidad del husillo |
< 4 mm | Broca de 4 mm | 80 mm/s (4800 mm/min) | 25 000 RPM |
> 4 mm | Broca de 4 mm (multipaso) | 80 mm/seg | 25 000 RPM |
< 4 mm (husillo HF) | Broca de 6 mm | 120 mm/seg | 35 000 RPM |
< 6 mm (husillo HF) | Broca de 6 mm | 100 mm/seg | 35 000 RPM |
El principio de Ricitos de Oro
La combinación ideal produce virutas que son:
- No demasiado finas (indica fricción, no corte; aumente el avance o reduzca las RPM)
- No demasiado grandes ni irregulares (indica sobrecarga; reduzca el avance o aumente las RPM)
- Tibias al tacto, no calientes (el calor indica fricción, no cizallamiento)
Cuando los parámetros son correctos, las virutas de aluminio deben ser pequeñas y rizadas. El material del núcleo debe evacuarse como polvo fino o pequeños gránulos, no como filamentos fundidos.
4. Parámetros de ranurado en V para paneles plegados
El ranurado en V requiere parámetros diferentes a los del corte pasante, ya que la herramienta solo elimina la capa superior de aluminio y el núcleo, dejando intacta la capa inferior.
Parámetro | Configuración |
Herramienta | Broca de ranurado en V de 90 grados con punta plana |
Velocidad de avance | 150 pulgadas por minuto (IPM) |
Velocidad del husillo | 14 000 RPM |
Pasadas | 1 pasada |
La menor velocidad del husillo (14 000 RPM frente a 22 000 RPM para el corte pasante) reduce la acumulación de calor, evitando que el núcleo se derrita. La punta plana de la fresa para ranurado en V deja una pequeña superficie plana en el fondo de la ranura, lo que permite que el material se doble sin agrietarse por tensión.
Control de profundidad para ranurado en V:
El objetivo es cortar la capa superior de aluminio y el núcleo, deteniéndose lo más cerca posible de la capa inferior sin cortarla. Esto requiere un control preciso del eje Z. Si se corta la capa inferior, la bisagra se daña. Si se deja demasiado material en el núcleo, el panel se resistirá a la flexión y podría agrietarse.
5. Dirección de la herramienta y estrategia de corte
Corte ascendente frente a corte convencional
Para paneles compuestos de aluminio (ACP), el corte ascendente (también llamado fresado ascendente) produce una calidad de borde superior en las capas de aluminio. En el corte ascendente, la herramienta gira en la misma dirección que el avance. El filo de corte entra en contacto con el material en su máximo espesor y sale en el espesor cero, cortando el aluminio limpiamente.
El corte convencional (la herramienta gira en sentido contrario a la dirección de avance) puede provocar que el filo de corte roce y empuje el material, creando rebabas y bordes ásperos en el aluminio.
Pasada múltiple vs. Pasada única
La calidad del borde es óptima si el material se fresa en una sola pasada. Sin embargo, para paneles más gruesos (superiores a 6 mm), puede ser necesario realizar varias pasadas para evitar la sobrecarga de la herramienta y la fusión del núcleo.
Regla importante para el corte en pasadas múltiples: La primera pasada debe cortar la capa inferior de aluminio. Si la primera pasada se detiene en el material del núcleo, la espuma puede fundirse por el calor de la pasada posterior, creando un borde áspero y fundido.
6. Evacuación de virutas y gestión del calor
El calor es el enemigo del fresado de paneles compuestos de aluminio (ACP). El material del núcleo de polietileno comienza a ablandarse a aproximadamente 120 °C. Una vez fundido, se adhiere a la herramienta, creando una acumulación que aumenta aún más la fricción y el calor.
Estrategias para la reducción del calor
Estrategia | Implementación |
Usar brocas de compresión | Expulsa las virutas de la zona de corte |
Mantener una velocidad de avance adecuada | Evita la fricción; asegura que las virutas disipen el calor |
Usar corte en contracorriente | Reduce la fricción al entrar la herramienta |
Extracción de virutas por aspiración | Elimina las virutas calientes antes de que se fundan con la herramienta |
Lubricación por niebla (para cortes profundos) | Reduce la fricción; prolonga la vida útil de la herramienta |
Señales de advertencia de sobrecalentamiento
- Decoloración (oscurecimiento) del material del núcleo en el borde cortado
- Plástico derretido
8. Tabla resumen de parámetros
Operación | Tipo de herramienta | Velocidad de avance | Velocidad del husillo | Notas |
Corte pasante (ACP de 3 mm) | Broca de 1/4″ de un solo filo en O, corte ascendente | 200 IPM | 22 000 RPM | Corte ascendente; 1 pasada |
Corte pasante (<4 mm) | Broca de 4 mm | 80 mm/seg | 25 000 RPM | Rotación en sentido antihorario |
Corte pasante (<4 mm, HF) | Broca de 6 mm | 120 mm/seg | 35 000 RPM | Rotación en sentido antihorario |
Corte pasante (<6 mm, HF) | Broca de 6 mm | 100 mm/s | 35 000 RPM | Rotación en sentido antihorario |
Ranurado en V | Broca en V de punta plana de 90° | 150 IPM | 14 000 RPM | 1 pasada; parada en la capa inferior |
Perforación de agujeros | Broca de carburo de dos filos | 100 IPM (inmersión) | 4000 RPM | - |
9. Conclusión
La delaminación en paneles compuestos de aluminio mediante fresadoras CNC no es un misterio. Es el resultado predecible de una relación incorrecta entre la velocidad del husillo y la velocidad de avance. Cuando las RPM son demasiado altas en relación con la velocidad de avance, el calor funde el núcleo. Cuando la velocidad de avance es demasiado alta en relación con las RPM, la herramienta desgarra las capas de aluminio.
La solución es la precisión. Utilice brocas de compresión que unan el material en lugar de separarlo. Ajuste las velocidades y los avances a los parámetros documentados. Verifique la formación de virutas y la calidad de los bordes en cortes de prueba antes de la producción. Respete los límites térmicos del núcleo de polietileno: el calor es el enemigo y la correcta evacuación de las virutas es su principal defensa.
Cuando sus parámetros están optimizados, el panel compuesto de aluminio (ACP) se corta limpiamente, se pliega con precisión y se instala sin problemas. Reduce la cantidad de desperdicio. Aumenta su productividad. Y su reputación de calidad crece.






