Bienvenido a Vbond
La profundidad de fresado perfecta: un método de prueba práctico para plegar Alucobond sin grietas
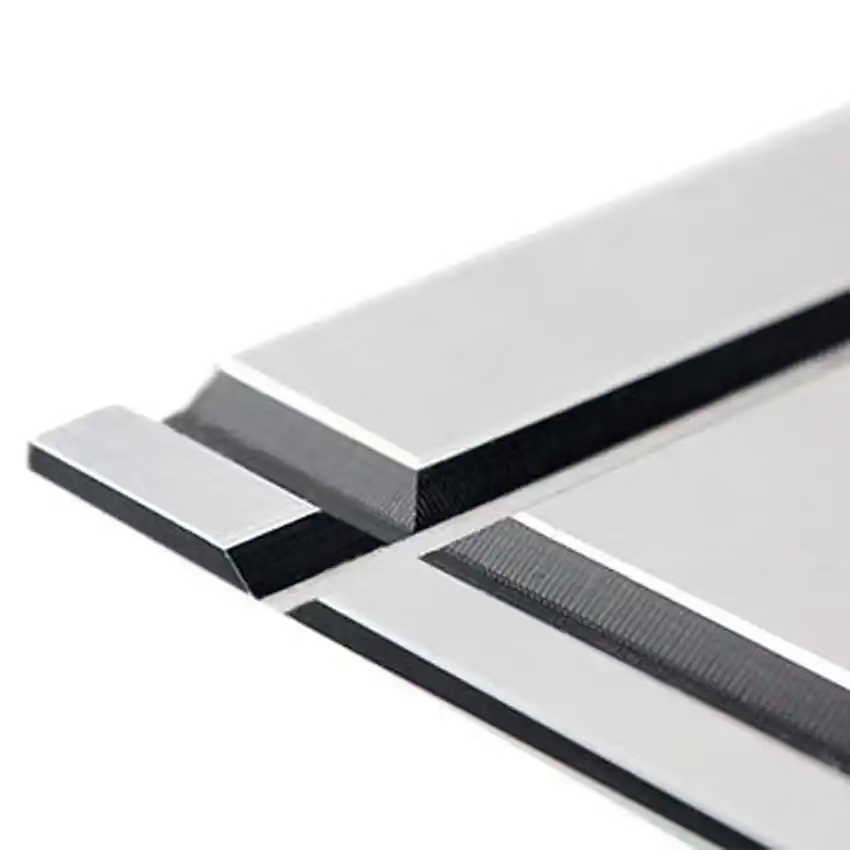
Recibe un envío de paneles Alucobond. Parecen impecables. El color coincide. La película protectora está intacta.
Entonces, el fabricante comienza a plegarlos. Aparecen grietas a lo largo de la línea de plegado. Los paneles terminan en la chatarra. El proyecto se retrasa.
El problema no es el material. El problema es la profundidad del fresado.
Esta guía le muestra un método de prueba práctico para encontrar la profundidad de fresado perfecta. Aprenderá un procedimiento sencillo que cualquier taller puede seguir. Comprenderá por qué esos 0,3 mm son importantes y sabrá exactamente qué exigir a su fabricante.
¿Qué es un fresado en V y por qué importa la profundidad?
Alucobond es un panel tipo sándwich. Dos láminas de aluminio están unidas a un núcleo de polietileno. Para plegarlo, el fabricante realiza un fresado en forma de V en la cara posterior. Este fresado elimina la lámina de aluminio trasera y la mayor parte del núcleo. La lámina frontal permanece intacta.
El material restante en la base del fresado se denomina espesor residual. Este determina si el plegado tiene éxito o fracasa.
Piense en ello como en una bisagra de papel: si lo dobla una vez manteniendo la mayor parte del papel intacto, resiste; si marca el pliegue con demasiada profundidad y lo dobla, se rompe. El mismo principio se aplica al Alucobond.
Si se fresa a demasiada profundidad, la lámina frontal carece de soporte y se agrieta. Si se fresa a poca profundidad, el panel se resiste a doblarse y la lámina se desgarra debido al exceso de tensión.
La diferencia entre el éxito y el fracaso es inferior a 0,2 mm.
El estándar de la industria: la regla de los 0,3 mm
El estándar de la industria para el espesor residual es sencillo: dejar 0,3 mm de material del núcleo sobre la lámina de aluminio frontal.
Para un panel estándar de 4 mm, esto significa:
- La fresadora elimina la lámina de aluminio trasera (aproximadamente 0,3–0,5 mm).
- Elimina la mayor parte del núcleo.
- Deja 0,3 mm de material del núcleo sobre la lámina frontal.
Esta capa de 0,3 mm amortigua la lámina frontal durante el plegado. Distribuye la tensión de manera uniforme. Evita que el aluminio se desgarre.
Guía de espesor residual
Espesor residual | Resultado del plegado | Nivel de riesgo |
0,5 mm o más | Plegado limpio y resistente | Riesgo muy bajo |
De 0,3 mm a 0,5 mm | Plegado limpio y aceptable | Riesgo bajo |
De 0,2 mm a 0,3 mm | Aceptable pero límite | Riesgo moderado |
Menos de 0,2 mm | Probabilidad de grietas | Riesgo alto |
Leyenda: El espesor residual determina la calidad del plegado. Nunca se debe bajar de 0,3 mm. Fuente: Normas industriales de fabricación.
Texto alternativo: Tabla que muestra los rangos de espesor residual, desde 0,5 mm en adelante hasta menos de 0,2 mm, con los resultados de plegado y niveles de riesgo correspondientes.
Por debajo de 0,3 mm se encuentra la zona de peligro. La cara frontal carece de soporte y se desgarra durante el plegado. Aquí reside el peligro oculto: es posible que las grietas no aparezcan de inmediato. El panel se pliega limpiamente en el taller, pero la grieta surge más tarde: durante la instalación, bajo cargas de viento o tras ciclos térmicos.
Método de prueba práctico: paso a paso
A continuación, se presenta un método de prueba sencillo que cualquier taller puede seguir. Requiere cinco minutos por lote y permite ahorrar miles en material de desecho y retrabajos.
Paso 1: Reúna las herramientas
Necesita dos herramientas:
- Un micrómetro digital (resolución de 0,001 mm)
- Una galga de espesores de 0,3 mm
Eso es todo. Sin equipos costosos ni formación especializada.
Paso 2: Corte una tira de prueba
Antes de fresar los paneles de producción, corte una pequeña tira de prueba de la misma lámina. Debe tener aproximadamente 100 mm de ancho y 200 mm de largo.
Anote el número de lote del panel en ella y consérvela como referencia.
Paso 3: Realizar el fresado de la ranura
Prepare su fresadora CNC o máquina ranuradora. Fresé una ranura en V en la tira de prueba utilizando los mismos parámetros de producción.
Utilice una fresa afilada. Las fresas desafiladas generan fricción y calor. El calor ablanda el núcleo de plástico, lo que provoca que la fresa corte a mayor profundidad de la prevista.
Paso 4: Medir con un micrómetro
Coloque la tira de prueba sobre una superficie plana. Abra las puntas del micrómetro y colóquelas en el fondo de la ranura. Ciérrelas suavemente.
Lea la medida; este valor corresponde al espesor residual.
La lectura debe ser de al menos 0,3 mm. Si es inferior a 0,3 mm, ajuste la profundidad de fresado y vuelva a realizar la prueba.
Leyenda: Uso de un micrómetro digital para medir el espesor residual en la base de la ranura.
Texto alternativo: Mano sosteniendo un micrómetro digital para medir el espesor residual en el fondo de una ranura en V en una tira de prueba de Alucobond.
Paso 5: Verificar con una galga de espesores
Tome la galga de espesores de 0,3 mm e insértela en el fondo de la ranura. Si entra sin necesidad de forzarla, significa que el espesor residual es de al menos 0,3 mm.
Esta es una prueba rápida de pasa/no pasa. Utilícela entre las comprobaciones con el micrómetro.
Paso 6: Doblar la tira de prueba
Doble la tira de prueba a lo largo de la ranura. Utilice la misma plegadora y el mismo utillaje que empleará en la producción.
Examine el pliegue. Busque lo siguiente:
- Microfisuras a lo largo de la línea de plegado
- Grietas en la capa de pintura en la zona del pliegue
- Ángulo de plegado irregular o inconsistente
Si observa alguno de estos defectos, ajuste la profundidad de fresado y repita la prueba. Paso 7: Documentar los resultados
Registre lo siguiente para cada lote:
- Número de lote del panel
- Ajuste de profundidad de fresado
- Lectura del micrómetro
- Resultado de la galga de espesores (aprobado/rechazado)
- Resultado del plegado (aprobado/rechazado)
Esta documentación le protege. Si un panel falla posteriormente, usted dispone de pruebas de que su proceso cumplió con las especificaciones.
Diagrama de flujo del método de prueba
Inicio
│
▼
Cortar tira de prueba del lote de paneles
│
▼
Fresar ranura en V usando los ajustes de producción
│
▼
Medir el espesor residual con un micrómetro
│
├─── ¿Lectura ≥ 0,3 mm? ─── No ───► Ajustar profundidad de fresado ───► Repetir prueba
│
Sí
│
▼
Verificar con galga de espesores de 0,3 mm
│
├─── ¿Entra sin forzar? ─── No ───► Ajustar profundidad de fresado ───► Repetir prueba
│
Sí
│
▼
Plegar la tira de prueba
│
├─── ¿Plegado limpio? ─── No ───► Ajustar profundidad de fresado ───► Repetir prueba
│
Sí
│
▼
Documentar resultados
│
▼
Proceder con la producción
Leyenda: Diagrama de flujo paso a paso para verificar la profundidad de la ranura antes del plegado en producción.
Texto alternativo: Diagrama de flujo que muestra el proceso del método de prueba, desde el corte de la tira de prueba hasta la medición, verificación, plegado y documentación antes de proceder con la producción.
Errores comunes y cómo evitarlos
Error 1: Omitir la prueba
Algunos fabricantes ajustan la fresadora una vez y asumen que se mantendrá constante. No es así. Las fresas se desgastan. La calibración del CNC varía. El espesor del panel cambia.
Solución: Pruebe cada lote. Realice pruebas al inicio de cada turno. Realice pruebas después de cambiar las fresas.
Error 2: Usar una fresa desgastada
Las fresas desafiladas generan fricción. La fricción genera calor. El calor ablanda el núcleo de plástico. La fresa corta a mayor profundidad de la prevista.
Solución: Reemplace las fresas regularmente. Algunos talleres las cambian cada 50.000 plegados. Lleve un registro del uso de las fresas. No espere a que el desgaste sea visible. Error 3: Ignorar la calibración
Las fresadoras CNC requieren un control preciso del eje Z. Las máquinas de gama alta mantienen la profundidad con una tolerancia de 0,05 mm. Una calibración inconsistente genera ranuras irregulares.
Solución: Calibre su máquina a diario. Utilice un reloj comparador para verificar la precisión del eje Z.
Error 4: Suponer que "es suficiente con aproximarse"
Variaciones tan pequeñas como 0,1 mm cambian drásticamente el resultado. "Aproximarse" no es suficiente.
Solución: Mida cada lote. Rechace los paneles que estén por debajo de 0,3 mm. No haga concesiones.
Qué sucede cuando se ignora la regla de los 0,3 mm
Consecuencia | Aspecto visual | Por qué es importante |
Grietas en la capa de aluminio | Fracturas visibles a lo largo de la línea de plegado | La integridad estructural del panel se ve comprometida |
Grietas en el revestimiento de PVDF | El revestimiento se agrieta en el pliegue | Entra humedad, comienza la corrosión |
Anulación de la garantía | El fabricante rechaza la reclamación | Usted paga el reemplazo de su propio bolsillo |
Menor resistencia a la intemperie | Núcleo expuesto a la humedad | Hinchazón, delaminación, manchas |
Pliegues irregulares | Los paneles no se alinean correctamente | Retrasos en la instalación, mala estética |
Leyenda: Consecuencias de ignorar la norma de espesor residual de 0,3 mm. Fuente: Experiencia en fabricación industrial.
Texto alternativo: Tabla que enumera cinco consecuencias de ignorar la regla de los 0,3 mm, con descripciones de su aspecto y su importancia.
Qué preguntar a su proveedor de paneles compuestos de aluminio
Cuando trabaje con un proveedor de paneles compuestos de aluminio, plantee estas preguntas:
1. ¿Cuál es el espesor residual recomendado? La respuesta debe ser un mínimo de 0,3 mm para paneles estándar de 4 mm.
2. ¿Proporcionan directrices de fabricación? Un fabricante fiable de paneles compuestos de aluminio facilitará documentación técnica.
3. ¿Pueden recomendar especificaciones para las herramientas? Un distribuidor experto en paneles Alucobond le asesorará sobre fresas y equipos de ranurado.
4. ¿Cuál es su política sobre la calidad de fabricación? Un distribuidor autorizado de Alucobond respaldará las técnicas de fabricación adecuadas.
5. ¿Ofrecen paneles con ranurado previo? Algunos fabricantes de paneles ACM ofrecen paneles ranurados de fábrica que eliminan los errores de calibración en la obra.
Elija un proveedor mayorista de paneles ACM que comprenda estos requisitos. Trabaje con proveedores que puedan suministrar paneles de composite de aluminio directamente de fábrica y con una calidad constante. Además, busque paneles a precios de mayorista ofrecidos por proveedores que respalden sus precios bajos con soporte técnico.
En resumen
La profundidad perfecta de la ranura no es una suposición; es una medida precisa.
El estándar de la industria es claro: deje 0,3 mm de material del núcleo en la base de la ranura en V. Por debajo de esa medida, corre el riesgo de que el material se agriete. Por encima, corre el riesgo de generar una tensión excesiva.
El método de prueba es sencillo: corte una tira de prueba, realice el ranurado, mida con un micrómetro, verifique con una galga de espesores, doble la tira y documente los resultados.
Realice este procedimiento con cada lote. Hágalo al inicio de cada turno. Hágalo después de cambiar las fresas.
El costo de realizar las pruebas es insignificante. El costo de no hacerlas se traduce en material de desecho, retrabajos y fachadas defectuosas.
Elija sabiamente a su proveedor de paneles de composite de aluminio. Exija prácticas de fabricación adecuadas. Y nunca permita que un panel salga del taller sin verificar la profundidad de la ranura.
Sus paneles se doblarán limpiamente. Siempre.






