Bienvenido a Vbond
Inconsistencia de color en recubrimientos de ACP: queja frecuente
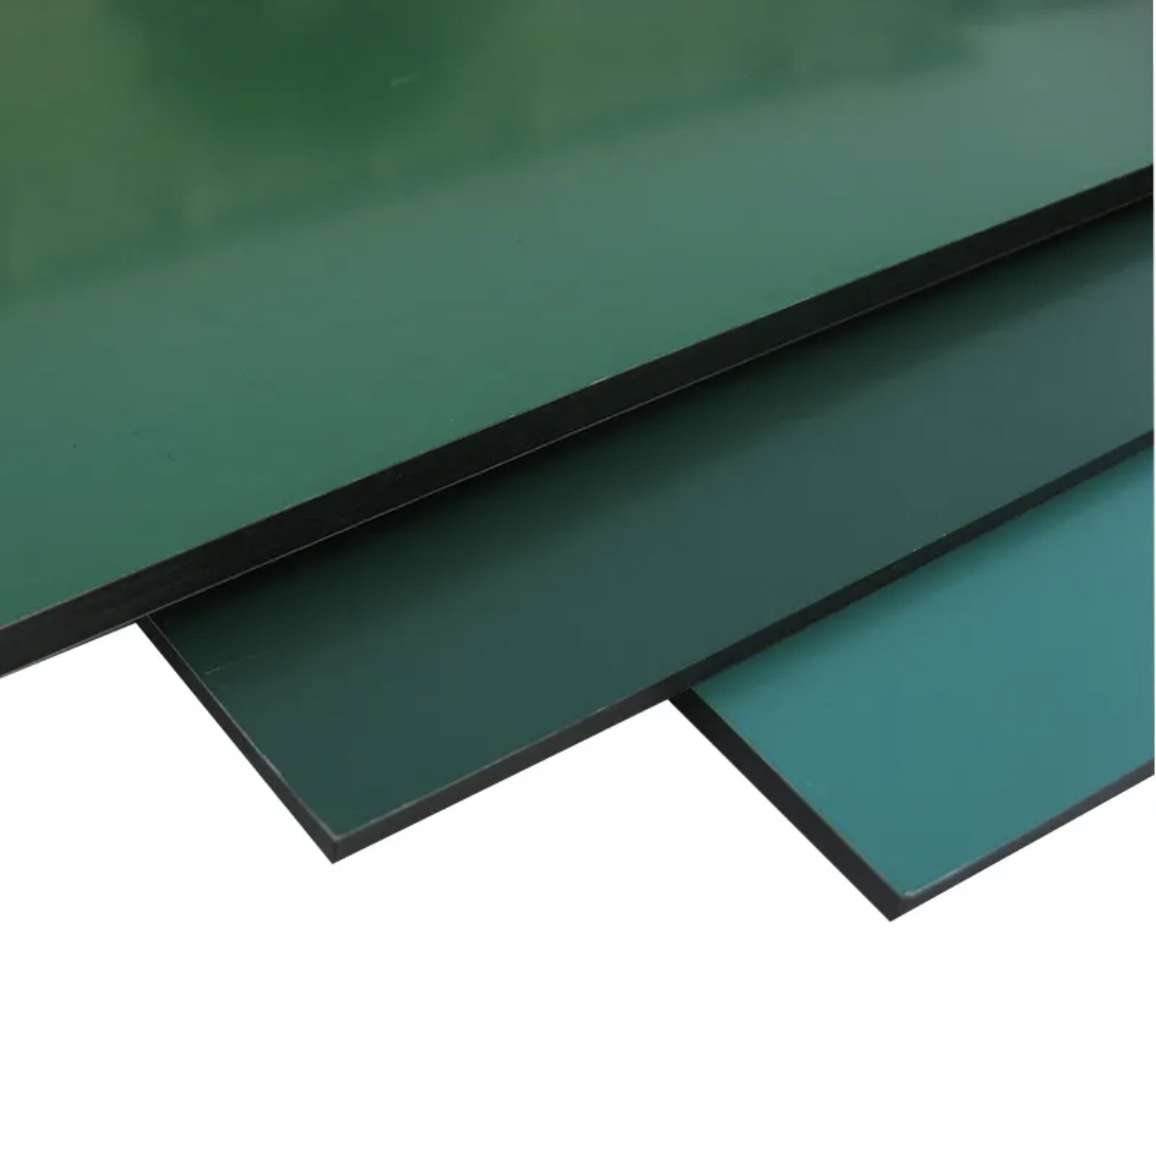
Usted aprobó la muestra. El color era perfecto. El arquitecto dio su visto bueno. Luego llegó el envío completo, y los paneles no coinciden entre sí. Algunos son más claros. Otros son más oscuros. Algunos presentan un matiz totalmente diferente. Al instalarlos uno junto al otro, la fachada luce irregular, poco profesional e inaceptable.
La inconsistencia en el color del recubrimiento es una de las quejas más frecuentes entre los compradores de paneles compuestos de aluminio. También es uno de los problemas más costosos de solucionar, ya que las discrepancias de color a menudo no se descubren hasta que los paneles ya han sido instalados —o, lo que es peor, una vez finalizada la construcción del edificio.
Esta guía explica por qué se produce la inconsistencia en el color del recubrimiento, cómo medir y cuantificar las diferencias cromáticas, qué estándares industriales son aplicables y cómo los profesionales de compras pueden asegurar que los paneles que reciben coincidan con la muestra aprobada —y entre sí.
El verdadero costo de la inconsistencia cromática
La inconsistencia en el color no es solo una cuestión estética; conlleva consecuencias financieras y profesionales reales:
Consecuencia | Impacto típico |
Rechazo del proyecto | El arquitecto o el propietario del edificio se niega a aceptar la fachada. |
Retraso en la finalización | Los paneles deben ser clasificados, reemplazados o repintados, lo que extiende los plazos del proyecto en semanas o meses. |
Costos de reelaboración | La remoción, el reemplazo y la reinstalación pueden costar entre 3 y 5 veces el precio original del panel. |
Daño reputacional | Una fachada irregular proyecta una imagen negativa del contratista, del profesional de compras y del proveedor. |
Disputas legales | Las reclamaciones por discrepancias de color a menudo derivan en arbitrajes o litigios. |
El costo oculto: Incluso si la variación de color se encuentra dentro de una tolerancia teórica, si el ojo humano es capaz de percibir la diferencia, la fachada será rechazada. La percepción importa más que los números. ¿Qué causa la inconsistencia en el color del recubrimiento?
La inconsistencia en el color de los paneles compuestos de aluminio puede originarse en múltiples puntos de la cadena de fabricación y suministro.
1. Variación entre lotes de recubrimiento
Los recubrimientos de PVDF y poliéster se fabrican por lotes. Cada lote se formula para coincidir con un estándar de color objetivo; sin embargo, la variación entre lotes es inevitable debido a:
- Variación en los lotes de pigmento: Incluso los pigmentos de alta calidad varían ligeramente entre las distintas series de producción.
- Variación en la resina: Los cambios en la viscosidad o la reactividad de la resina afectan el color final.
- Mezclado y dispersión: Un mezclado inconsistente conduce a una distribución desigual de los pigmentos.
Resultado: La muestra se recubrió utilizando el Lote A. Su pedido de producción se ejecuta utilizando el Lote E. Aunque ambos lotes se encuentren dentro de las tolerancias internas del proveedor, la diferencia visible entre el Lote A y el Lote E podría resultar inaceptable.
2. Variación en el sustrato
El sustrato de bobina de aluminio influye en la apariencia del recubrimiento. Las variaciones incluyen:
- Rugosidad de la superficie: Las superficies más lisas reflejan más luz, lo que les confiere un aspecto más brillante y un color ligeramente diferente.
- Composición de la aleación: Las distintas aleaciones de aluminio (p. ej., AA5005 frente a AA3105) poseen químicas superficiales diferentes que afectan la apariencia del recubrimiento.
- Residuos del pretratamiento: Una aplicación inconsistente del recubrimiento de conversión o de la imprimación altera el color base situado bajo la capa superior.
Resultado: Dos paneles recubiertos con la misma pintura y provenientes del mismo lote pueden verse diferentes si el sustrato de aluminio presenta variaciones.
3. Inconsistencia en la aplicación del recubrimiento
Incluso con una pintura y un sustrato idénticos, las variables de aplicación influyen en el color final:
Variable | Efecto sobre el color |
Espesor del recubrimiento | Los recubrimientos más gruesos lucen más oscuros y profundos; los más delgados lucen más claros. |
Temperatura de curado | Un curado excesivo puede causar amarillamiento o un desplazamiento del color; un curado insuficiente deja el color inestable. |
Velocidad de la línea | Una mayor velocidad de línea reduce el tiempo de permanencia, lo que afecta el curado y el color final. |
Ajustes de la pistola de pulverización (si se aplica mediante pulverización) | La presión del aire, el flujo del fluido y la distancia de la pistola afectan el tamaño de las gotas y la cobertura. |
Resultado: Los paneles del inicio de una serie de producción pueden diferir de los paneles del final si los parámetros de aplicación sufren variaciones.
4. Mezcla deficiente de lotes durante el envío
Incluso cuando todos los paneles se encuentran dentro de los márgenes de tolerancia, la forma en que se empaquetan y envían puede generar problemas visibles.
Problema: El proveedor empaqueta los paneles del Lote A en un conjunto de paquetes y los paneles del Lote B en otro conjunto. El instalador utiliza la totalidad del Paquete 1 (Lote A) en una fachada y la totalidad del Paquete 2 (Lote B) en otra fachada. Las dos fachadas presentan un aspecto diferente.
Solución: El proveedor debe mezclar los lotes durante el empaquetado, de modo que los paneles de diferentes lotes se distribuyan de manera uniforme a lo largo del envío, evitando así la formación de grandes bloques con colores discordantes.
5. Metamerismo
El metamerismo es un fenómeno en el que dos colores coinciden bajo una fuente de luz determinada (p. ej., la luz solar), pero difieren bajo otra (p. ej., luz fluorescente o LED).
¿
Por qué es relevante para los paneles compuestos de aluminio (ACP): Un panel puede coincidir a la perfección con la muestra bajo la iluminación de la fábrica, pero parecer discordante en la obra, bajo condiciones de iluminación diferentes.
Cómo prevenirlo: Especifique que la coincidencia de colores debe verificarse bajo múltiples fuentes de luz, incluyendo la luz diurna (D65), la fluorescente (CWF o TL84) y la incandescente (A).
Cómo medir la inconsistencia cromática: El valor ΔE
La evaluación visual subjetiva («se ve diferente») es importante, pero los profesionales de compras requieren tolerancias objetivas y mensurables.
El estándar de la industria para medir la diferencia de color es el ΔE (Delta E), utilizando el espacio de color CIELAB (Lab). En este sistema:
- L mide la luminosidad (0 = negro, 100 = blanco)
- A mide el eje rojo-verde (positivo = rojo, negativo = verde)
- b mide el eje amarillo-azul (positivo = amarillo, negativo = azul)
El ΔE representa la distancia matemática entre dos colores dentro de este espacio tridimensional. Un valor de ΔE menor indica una diferencia visual también menor.
Valor ΔE | Diferencia visible | Aceptabilidad para fachadas de ACP |
0–0,5 | No visible para el ojo humano | Excelente: ideal para proyectos de alta gama |
0,5–1,0 | No visible para el ojo humano | ideal para proyectos de alta gama |
1,0–2,0 | Ligeramente visible para observadores entrenados | Marginal: podría ser rechazada por los arquitectos |
2,0–3,0 | Claramente visible para la mayoría de los observadores | Deficiente: es probable que sea rechazada |
>3,0 | Diferencia de color evidente | Inaceptable: rechazar el envío |
Referentes de la industria:
- AAMA 2605 (recubrimientos de PVDF premium): ΔE ≤ 1,5
- AAMA 2604 (recubrimientos de PVDF estándar): ΔE ≤ 2,0
- AAMA 2603 (recubrimientos de poliéster): ΔE ≤ 3,0
Para la mayoría de los proyectos arquitectónicos con paneles compuestos de aluminio (ACP), se recomienda un ΔE ≤ 1,5. Para aplicaciones críticas (comercios minoristas de alta gama, sedes corporativas, residencias de lujo), especifique un ΔE ≤ 1,0.
Cómo inspeccionar la inconsistencia de color
1. Inspección visual bajo iluminación estandarizada
Herramienta: cabina de luz con múltiples fuentes de iluminación (luz diurna D65, fluorescente, incandescente)
Procedimiento:
- Coloque la muestra aprobada junto a los paneles de producción.
- Observe desde un ángulo de 45° (geometría de observación estándar).
- Inspeccione bajo cada fuente de iluminación.
- Repita el proceso con paneles de diferentes paquetes, colocándolos uno junto al otro. Señales de alerta:
- Cualquier diferencia visible bajo la luz diurna D65 (la condición principal de evaluación).
- Un cambio significativo de color entre fuentes de luz (indica metamerismo).
2. Medición con espectrofotómetro
Herramienta: Espectrofotómetro (calibrado)
Procedimiento:
- Medir los valores de laboratorio de la muestra aprobada (referencia).
- Medir los paneles de producción (al menos 10 paneles por lote; de 3 a 5 lecturas por panel).
- Calcular el ΔE entre los paneles de producción y la muestra de referencia.
- Calcular también el ΔE entre diferentes paneles de producción (variación entre lotes).
Criterios de aceptación:
- ΔE entre cualquier panel de producción y la muestra aprobada ≤ 1,5
- ΔE entre dos paneles de producción cualesquiera del mismo envío ≤ 1,0
3. Medición del brillo
La percepción del color se ve afectada por el brillo. Dos paneles con un color idéntico, pero con diferentes niveles de brillo, parecerán no coincidir.
Herramienta: Medidor de brillo (geometría de 60°)
Procedimiento:
- Medir el brillo de la muestra aprobada.
- Medir el brillo de los paneles de producción.
Tolerancia aceptable: ±5 unidades de brillo (p. ej., 30 ±5 cuando el brillo especificado es 30)
Estándares de la industria para la consistencia del color
Los profesionales de compras deben consultar estos estándares al especificar los requisitos de color:
Estándar | Alcance | Tolerancia clave de color |
AAMA 2605 | Recubrimientos de PVDF de alto rendimiento (exteriores) | ΔE ≤ 1,5; brillo ±5 unidades |
AAMA 2604 | Recubrimientos de PVDF estándar | ΔE ≤ 2,0; brillo ±5 unidades |
AAMA 2603 | Recubrimientos de poliéster | ΔE ≤ 3.0; brillo ±5 unidades |
ASTM D2244 | Método para el cálculo de la diferencia de color (ΔE) | N/A – método de cálculo |
ASTM D1729 | Evaluación visual de las diferencias de color | N/A – norma de evaluación visual |
ISO 11664-4 | Espacio de color CIELAB (Lab) | N/A – norma de medición |
Para adquisiciones: Especifique siempre la norma AAMA (p. ej., "El recubrimiento deberá cumplir con la norma AAMA 2605, con un ΔE ≤ 1.5 respecto a la muestra aprobada").
Cómo los profesionales de adquisiciones pueden prevenir la inconsistencia del color
Etapa 1: Especificación previa al pedido
- Exija una tolerancia de ΔE en su orden de compra: "La diferencia de color entre los paneles de producción y la muestra aprobada no deberá exceder un ΔE de 1.5 (CIELAB)".
- Especifique la norma AAMA (2605, 2604 o 2603) según los requisitos del proyecto.
- Exija una tolerancia de brillo: ±5 unidades de brillo a 60°.
- Solicite una prueba de metamerismo: El color debe coincidir bajo luz D65, fluorescente e incandescente.
- Exija la mezcla de lotes: El proveedor debe mezclar uniformemente múltiples lotes de recubrimiento a lo largo del envío.
Etapa 2: Aprobación de la muestra
- Conserve una muestra de referencia sellada con la fecha, el número de lote y las mediciones Lab.
- Mida y registre los valores de ΔE y brillo de la muestra.
- Exija que los paneles de producción coincidan con la muestra conservada, y no con un archivo digital o una muestra impresa.
Etapa 3: Validación previa a la producción
- Solicite una muestra previa a la producción proveniente del lote real de recubrimiento que se utilizará para su pedido.
- Mida el ΔE en comparación con la muestra conservada.
- No apruebe la producción hasta que el ΔE cumpla con la especificación.
Etapa 4: Inspección previa al envío
Contrate a un inspector externo para que:
- Seleccione paneles aleatoriamente de todo el ciclo de producción.
- Mida los valores Lab (mediante espectrofotómetro) y calcule el ΔE en comparación con la muestra conservada.
- Mida el brillo a 60°.
- Rechace cualquier lote en el que el ΔE exceda la tolerancia o el brillo exceda las ±5 unidades. - Verifique que los paneles de diferentes lotes estén mezclados en el embalaje y no segregados.
Etapa 5: Inspección de recepción
Tras la entrega, antes de la instalación:
- Seleccione paneles al azar de varios paquetes.
- Compárelos visualmente con la muestra de referencia conservada, bajo una iluminación estandarizada.
- Realice una medición con espectrofotómetro si se sospecha de alguna diferencia visual.
- No instale los paneles que no superen la inspección visual o la prueba ΔE.
Qué hacer si se detecta una inconsistencia en el color
Si ya se han entregado los paneles y se detecta una falta de coincidencia en el color:
1. Detenga la instalación de inmediato. No instale los paneles sospechosos.
2. Documente todo minuciosamente. Fotografía de los paneles con discrepancias colocados junto a la muestra de referencia, bajo una iluminación uniforme. Incluya una tarjeta de referencia de color en las fotografías.
3. Mida objetivamente. Utilice un espectrofotómetro para generar datos Lab y ΔE.
4. Aísle los paneles afectados. Determine si el problema se limita a un lote específico (ciertos paquetes) o si afecta a la totalidad del envío.
5. Notifique al proveedor por escrito. Proporcione los datos de las pruebas y las fotografías. Haga referencia a las especificaciones de su orden de compra.
6. Exija una solución. Las opciones incluyen:
- Paneles de reemplazo cuyo color coincida exactamente con su muestra de referencia (a cargo del proveedor).
- Clasificación y reembalaje si solo ciertos paquetes están afectados.
- Rechazo total y reembolso si la totalidad del envío resulta inaceptable.
7. Conserve la muestra de referencia. No la devuelva al proveedor hasta que se haya resuelto la disputa.
Señales de alerta que indican un alto riesgo de inconsistencia cromática
Mantenga la cautela si un proveedor:
- No puede proporcionar datos de espectrofotometría para la igualación del color.
- No hace referencia a las normas AAMA en sus especificaciones.
- Se niega a proporcionar una muestra de preproducción proveniente del lote real.
- No puede comprometerse por escrito a cumplir con una tolerancia ΔE.
- Utiliza únicamente la inspección visual (sin instrumentación).
- No conserva una muestra de referencia sellada correspondiente a su pedido.
- Carece de un proceso para la mezcla de lotes durante el embalaje.
Conclusión
La inconsistencia en el color del recubrimiento es una de las quejas más habituales —y más evitables— en la adquisición de paneles compuestos de aluminio. No se trata de una realidad inevitable de la fabricación, sino del resultado de un control deficiente de los lotes, mediciones inadecuadas y la ausencia de especificaciones contractuales.
Para los profesionales de compras, la solución es clara: especifique las tolerancias ΔE, haga referencia a las normas AAMA, exija mediciones mediante espectrofotometría e incorpore pasos de verificación en cada etapa del proceso de adquisición.
El costo de prevenir la inconsistencia cromática es mínimo en comparación con el costo de rechazar, retirar y reemplazar una fachada con discrepancias de color. Al establecer la consistencia cromática como un requisito innegociable, usted garantiza que los paneles adquiridos ofrecerán la apariencia uniforme y profesional que exigen tanto los arquitectos como los propietarios de los edificios.






