Bienvenido a Vbond
Equipo viejo y error humano: los asesinos silenciosos del plegado de Alucobond
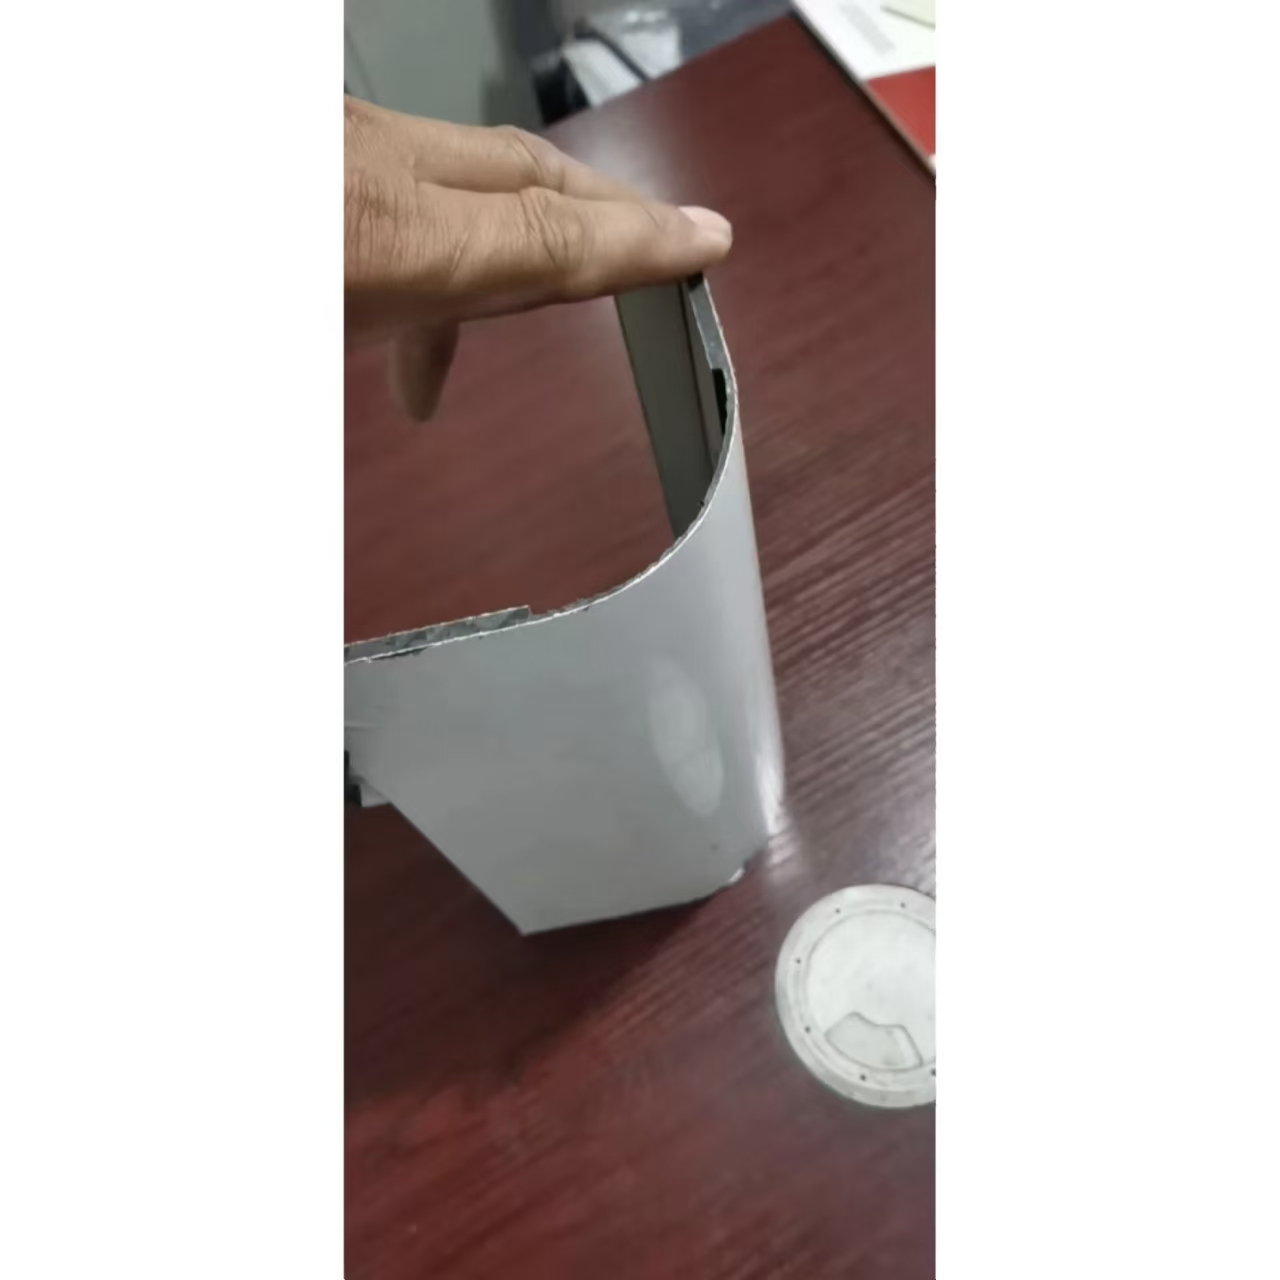
Usted especifica los paneles adecuados. Verifica la aleación y el temple. Confirma que el radio de curvatura cumple con los requisitos.
Aun así, los paneles se agrietan.
Es frustrante. Es costoso. Es evitable.
A menudo, el problema no es el material. Es el proceso. Dos asesinos silenciosos arruinan los pliegues de Alucobond: el envejecimiento del equipo y el error del operador.
Esta guía explica ambos factores. Aprenderá cómo las máquinas desgastadas y los operadores sin la formación adecuada arruinan los paneles. Comprenderá qué aspectos vigilar en su taller de fabricación y sabrá exactamente qué exigir a sus proveedores.
Los dos asesinos silenciosos
El envejecimiento del equipo y el error del operador son invisibles. No aparecen en los certificados del material ni en los informes de fábrica.
Sin embargo, provocan más fallos en los paneles que los defectos del propio material.
Asesino silencioso | Qué provoca | Cómo detectarlo |
Envejecimiento del equipo | Ranuras irregulares, profundidades desiguales, pliegues defectuosos | Registros de calibración, inspección de herramientas |
Error del operador* | Ajustes de profundidad incorrectos, herramientas inadecuadas, técnica deficiente | Registros de formación, documentación del proceso |
Asesino silencioso 1: Envejecimiento del equipo
El equipo se desgasta con el tiempo. Las fresadoras CNC pierden la calibración. Las prensas plegadoras pierden precisión. Las herramientas de corte pierden el filo.
El resultado: profundidad de ranura inconsistente, espesor residual desigual y patrones de agrietamiento aleatorios.
1. Husillo de la fresadora desgastado
El husillo de la fresadora sujeta la fresa (herramienta de corte). Con el tiempo, el husillo desarrolla holgura. La fresa oscila: corta a mayor profundidad en algunos puntos y a menor profundidad en otros.
El resultado: el espesor residual varía a lo largo del panel. Algunos puntos tienen 0,3 mm, mientras que otros tienen 0,1 mm. Esos puntos más delgados se agrietan.
Qué comprobar: la excentricidad del husillo (*runout*). Es decir, el grado de oscilación del husillo. La excentricidad debe ser inferior a 0,02 mm. Una excentricidad mayor provoca cortes irregulares.
2. Herramientas de corte desafiladas
Las herramientas de corte pierden el filo con el uso. Una fresa afilada realiza cortes limpios, mientras que una desafilada genera calor y fricción. El calor ablanda el núcleo de plástico, haciendo que la fresa corte a mayor profundidad de la prevista.
Resultado: Ranurado excesivo. El espesor residual cae por debajo de 0,3 mm y los paneles se agrietan.
Qué verificar: El programa de sustitución de herramientas. Los fabricantes deben reemplazar las fresas tras un número determinado de cortes; por lo general, entre 50 y 100 paneles por fresa, dependiendo del material.
3. Máquina CNC desajustada
Las fresadoras CNC requieren una calibración periódica. El eje Z controla la profundidad; si la calibración se desajusta, varía la profundidad de la ranura.
Resultado: Variaciones entre lotes. El primer panel se pliega limpiamente, pero el panel número cien se agrieta.
Qué verificar: Los registros de calibración. El fabricante debe calibrar la máquina semanalmente o antes de cada ciclo de producción.
4. Placa de sacrificio irregular
La placa de sacrificio se coloca debajo del panel durante el fresado. Con el tiempo, sufre cortes y desarrolla surcos y huecos.
El resultado: El panel se flexiona durante el fresado. La fresa penetra más profundamente en algunas zonas. El espesor residual varía.
Qué verificar: El estado de la placa de sacrificio. Debe rectificarse la superficie cada cierto número de paneles (unos pocos cientos). Reemplácela cuando la superficie se vuelva irregular.
5. Herramientas de plegadora desgastadas
Las matrices de las plegadoras se desgastan con el tiempo. El radio de la matriz aumenta. El metal no se conforma limpiamente.
El resultado: Ángulos de plegado inconsistentes. Algunos pliegues quedan muy cerrados (apretados) y otros demasiado abiertos (sueltos). Los que quedan muy cerrados tienden a agrietarse.
Qué verificar: El estado de la matriz. Inspeccione el radio para detectar desgaste. Reemplace las matrices cuando el radio varíe.
Asesino silencioso n.º 2: Error del operador
El equipo es tan bueno como la persona que lo maneja. Los operadores cometen errores. Algunos son pequeños; otros arruinan los paneles.
1. Ajuste de profundidad incorrecto
El operador ajusta incorrectamente la profundidad de la ranura. Si es excesiva, la ranura queda demasiado profunda; si es insuficiente, el panel no se plegará.
El resultado: Agrietamiento o pliegues defectuosos. Ambos problemas provocan el rechazo de los paneles.
Qué verificar: Verificación del ajuste de profundidad. El operador debe comprobar la profundidad en una pieza de prueba antes de iniciar la producción.
2. Selección incorrecta de la herramienta
El uso de una fresa inadecuada es un error común. Por ejemplo, usar una fresa diseñada para un pliegue de 90 grados en uno de 120 grados, o una destinada a un espesor de panel específico en otro diferente.
El resultado: Forma de la ranura incorrecta. El panel se agrieta o no se ajusta al diseño.
Qué verificar: Lista de comprobación para la selección de herramientas. Los operadores deben verificar que la fresa corresponda al espesor del panel y al ángulo de plegado.
3. Acelerar el proceso
La presión del tiempo obliga a tomar atajos. Los operadores omiten los pliegues de prueba, ignoran la calibración y utilizan fresas desafiladas durante más tiempo del recomendado.
El resultado: La calidad disminuye. Los paneles se agrietan. Aumentan los costos de retrabajo.
Qué verificar: El programa de producción. ¿Están los operadores trabajando con prisas? ¿Disponen de tiempo para realizar controles de calidad?
4. Técnica inconsistente
El fresado manual depende de la habilidad del operador. La presión manual varía, al igual que la velocidad. La fresa corta de manera diferente en cada pasada.
El resultado: Ranuras inconsistentes. Algunos paneles se pliegan limpiamente, mientras que otros se agrietan. Qué verificar: Utilice el fresado CNC para la producción. Esto elimina la variabilidad manual.
5. Ignorar las señales de advertencia
Los operarios observan señales de advertencia. Un panel se pliega de forma ligeramente distinta. La ranura presenta un aspecto algo diferente. Aun así, continúan trabajando.
El resultado: Un lote de paneles defectuosos. El problema se agrava. Más paneles presentan fallos.
Qué verificar: Autoridad para detener el trabajo. Los operarios deben sentirse facultados para detener la producción cuando detecten problemas.
El coste oculto de los «asesinos silenciosos»
Tipo de coste | Impacto | Impacto económico |
Paneles desechados | Desperdicio de material | 10-20 % del coste del panel |
Retrabajo | Tiempo y mano de obra | El doble del coste original de mano de obra |
Retrasos en la instalación | Atrasos en el cronograma del proyecto | 3-5 días por incidente |
Paneles de sustitución | Nuevos paneles, envío, expedición | El doble del coste del material |
Daño a la reputación | Pérdida de negocios futuros | Incalculable |
Las cifras hablan por sí solas. Un pequeño error en el taller se traduce en un coste elevado en el balance.
Qué buscar en un fabricante
Los profesionales de compras deben auditar los talleres de fabricación buscando estos indicadores.
Elemento | Qué verificar | Señal de alerta |
Registros de calibración | Registros semanales de calibración | Sin registros disponibles |
Programa de sustitución de herramientas | Cambios periódicos de fresas | Fresas usadas más allá de su vida útil recomendada |
Estado de la placa de sacrificio | Superficie plana y nivelada | Surcos o huecos visibles |
Formación de los operarios | Programa de formación formal | Sin documentación de formación |
Verificación de la profundidad | Piezas de prueba antes de cada ciclo | Sin proceso de prueba de plegado |
Autoridad para detener el trabajo | Los operarios pueden detener la producción | Sin capacidad para detener el proceso |
Qué preguntar a su fabricante
Los profesionales de compras deben plantear estas preguntas específicas:
1. ¿Cuál es su programa de mantenimiento de equipos?
Deben contar con un programa documentado: calibración semanal, cambios periódicos de herramientas y reacondicionamiento de la superficie de la placa.
2. ¿Cómo forman a sus operarios?
La formación formal es esencial; la experiencia por sí sola no basta. Los procesos y los equipos cambian.
3. ¿Cómo verifican la profundidad del surco antes de la producción?
Deben procesar una pieza de prueba en cada ocasión y medir el espesor residual antes de iniciar la producción.
4. ¿Qué sucede cuando se agrieta un panel?
Deben disponer de un proceso establecido: documentar el fallo, investigar la causa y corregir el problema.
Lista de comprobación para la auditoría
Al visitar un taller de fabricación, preste atención a estos indicadores.
Indicador | Qué observar | Significado |
Área de trabajo limpia | Organizada, bien iluminada y limpia | Operación profesional |
Etiquetas de calibración | Actualizadas en el equipo | Mantenimiento periódico |
Almacenamiento de herramientas | Puntas organizadas y etiquetadas | Atención al detalle |
Estación de piezas de prueba | Área dedicada a pliegues de prueba | Compromiso con la calidad |
Documentación | Bitácoras, registros, listas de verificación | Control de procesos |
Qué hacer si encuentra problemas
Rechace los paneles. No acepte la propuesta de "ajustarlos en obra".
El desgaste del equipo y los errores del operador causan daños permanentes. La integridad de los paneles se ve comprometida; fallarán con el tiempo.
Exija paneles de reemplazo provenientes del mismo lote de producción. Exija al fabricante que corrija el proceso antes de realizar la nueva tirada de producción.
Mensaje final para los compradores
El envejecimiento de los equipos y el error humano son amenazas silenciosas. Destruyen los paneles de formas invisibles a simple vista y provocan fallos que se manifiestan meses más tarde.
Un panel plegado con equipos bien mantenidos y por operarios cualificados ofrecerá el rendimiento previsto. En cambio, un panel procesado con equipos desgastados y por personal sin la formación adecuada acabará fallando, y usted terminará pagando las consecuencias por partida doble.
No permita que estos factores silenciosos arruinen su inversión.






