Bienvenido a Vbond
Defectos comunes a buscar al inspeccionar paneles compuestos de aluminio
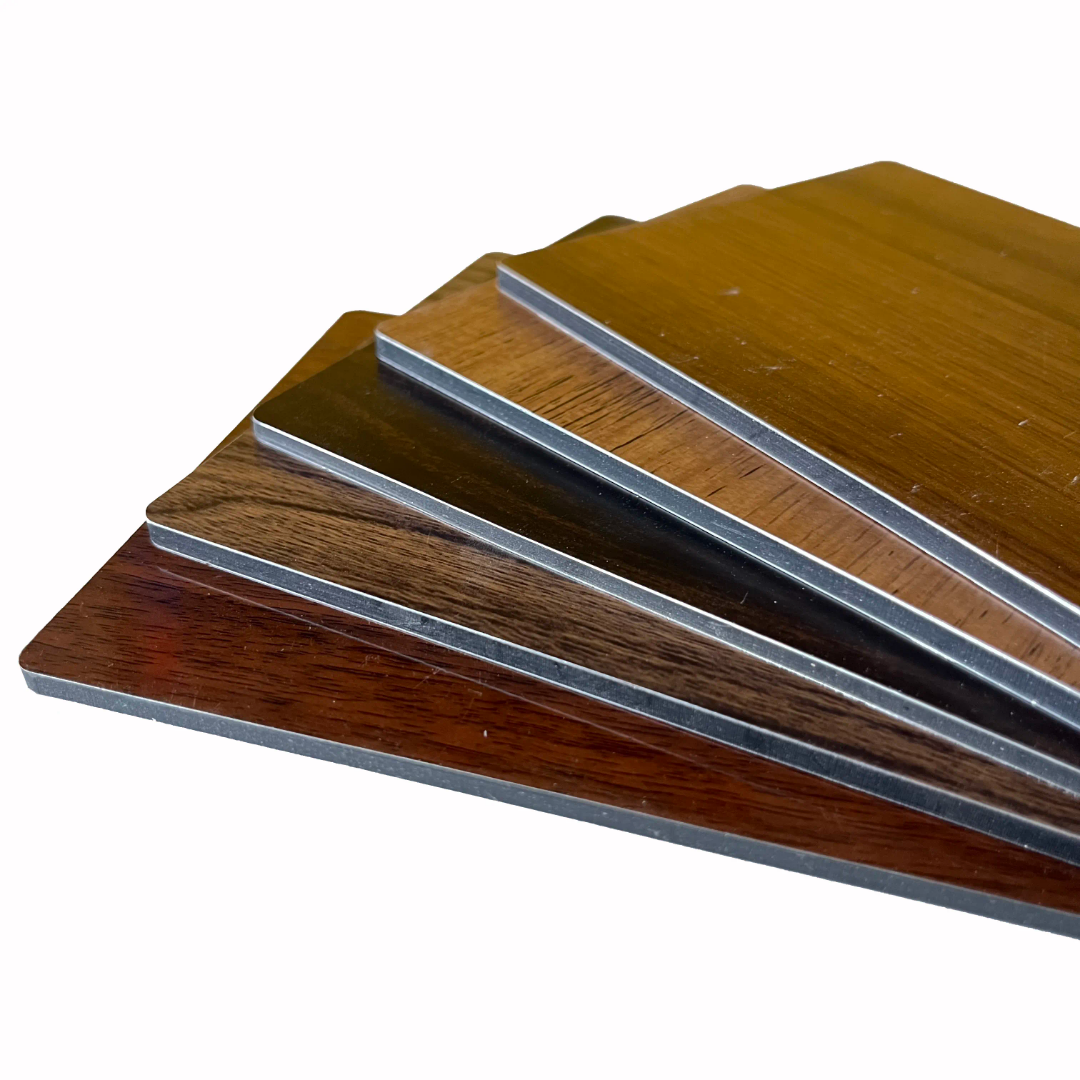
Para compradores profesionales, gerentes de compras y especificadores arquitectónicos, la inspección de paneles compuestos de aluminio (ACP) no es solo un control de calidad rutinario, sino un ejercicio crítico de gestión de riesgos. Los PCA representan una inversión significativa en cualquier proyecto de construcción, y los defectos que pasan desapercibidos en la etapa de recepción pueden ocasionar costosos retrasos en la instalación, fallas en la fachada y daños a la reputación que superan con creces el costo inicial del material.
Ya sea que esté adquiriendo paneles para una torre comercial de gran altura, un desarrollo residencial o una instalación industrial, comprender qué defectos buscar y cómo identificarlos es esencial. Esta guía proporciona un enfoque sistemático para la inspección de PCA, abarcando la calidad del sustrato, la integridad del recubrimiento, la adhesión del núcleo y la precisión de fabricación, lo que permite a los compradores rechazar materiales de baja calidad antes de que lleguen a la fase de instalación.
Por qué es importante la inspección previa a la instalación
En la cadena de suministro de la construcción, el principio de "caveat emptor" (el comprador debe tener cuidado) se aplica especialmente a los materiales de construcción. Una vez instalados los paneles, identificar y corregir defectos se vuelve exponencialmente más costoso. La inspección previa a la instalación permite a los compradores:
- Hacer cumplir las especificaciones contractuales de los materiales entregados.
- Evitar costosos retrabajos que impliquen andamios, tiempo de grúa y mano de obra.
- Proteger los plazos del proyecto al identificar problemas antes de que se movilicen los equipos de instalación.
- Establecer la responsabilidad con documentación clara de los materiales no conformes.
Un protocolo de inspección riguroso distingue la adquisición profesional de las compras impulsadas únicamente por el precio.
Categoría 1: Defectos del sustrato y la bobina
La base de cualquier panel compuesto de aluminio (ACP) es la bobina de aluminio utilizada para las capas superior e inferior. Los defectos que se originan en la etapa de bobina suelen ser los más difíciles de corregir después de la fabricación del panel.
1. Ondulación
Descripción: Ondulación o distorsión visible en la planitud del panel, similar a la superficie de una lata de aceite. Esto no siempre es un defecto (cierto grado de ondulación es inherente a los paneles metálicos planos), pero una ondulación excesiva indica una planitud deficiente de la bobina o una tensión inadecuada durante la laminación.
Qué buscar:
- Ondulaciones o abolladuras visibles en la superficie del panel, especialmente bajo luz rasante.
- Distorsión que empeora después de la fabricación (corte, plegado).
Criterios de aceptación: Para trabajos arquitectónicos de alta calidad, especifique tolerancias máximas de abolladura (p. ej., ausencia de distorsión visible a una distancia de 3 metros bajo luz natural).
2. Rayas superficiales y marcas de rodillos
Descripción: Abrasiones o marcas lineales causadas por residuos en los rodillos de procesamiento o por manipulación incorrecta durante el recubrimiento, corte o laminación de la bobina.
Qué buscar:
- Líneas finas y paralelas que recorren el panel.
- Rasguños más profundos que penetran la capa de recubrimiento, dejando al descubierto el sustrato de aluminio.
- Rayas en ambas las superficies.
Criterios de aceptación: Las rayas visibles a una distancia normal (1,5-2 metros) deben rechazarse. Las marcas de manipulación menores, limitadas a la película protectora, pueden ser aceptables si se confirma que no atraviesan el recubrimiento.
3. Desprendimiento del revestimiento y retracción del borde
Descripción: Fenómeno en el que el revestimiento se retrae del borde cortado del panel, dejando al descubierto el aluminio. Esto ocurre cuando el proceso de recubrimiento de la bobina no logra una adhesión adecuada o cuando el revestimiento no se cura correctamente.
Signos a observar:
- Aluminio visible al descubierto a lo largo de los bordes cortados del panel.
- Un efecto de "halo" donde el revestimiento parece haberse retraído del borde.
- Descamación o desprendimiento del revestimiento cerca de los bordes después de la fabricación.
Criterios de aceptación: Cualquier retracción visible del revestimiento a más de 1-2 mm del borde cortado justifica el rechazo, ya que crea una vía de entrada de humedad y corrosión.
Categoría 2: Defectos de revestimiento y color
El sistema de revestimiento —ya sea PVDF, poliéster u otras formulaciones— es la principal defensa del panel contra la degradación ambiental. Los defectos de revestimiento comprometen tanto la estética como la durabilidad.
4. Inconsistencia de color (Variación ΔE)
Descripción: Diferencias visibles de color entre paneles del mismo lote o entre lotes diferentes entregados para el mismo proyecto.
Qué observar:
- Coloque los paneles uno al lado del otro bajo iluminación uniforme (la luz natural es ideal).
- Utilice un espectrofotómetro para medir los valores Delta E (ΔE) entre los paneles.
- Compare los paneles entregados con la muestra maestra aprobada.
Criterios de aceptación: Una variación ΔE > 0,5 entre paneles del mismo envío es visualmente perceptible y, por lo general, inaceptable para aplicaciones arquitectónicas exteriores. Exija al proveedor lecturas documentadas del espectrofotómetro.
5. Inconsistencia de brillo
Descripción: Variación en el brillo de la superficie entre paneles o dentro de un mismo panel. Incluso con el color correcto, un brillo desigual crea una apariencia irregular.
Qué observar:
- Observe los paneles desde un ángulo bajo para comprobar la uniformidad del brillo.
- Utilice un medidor de brillo (geometría de 60 grados) para medir las unidades de brillo (UG).
Criterios de aceptación: Una variación del brillo superior a ±3 UG para colores sólidos o ±5 UG para colores metalizados generalmente no es aceptable para proyectos de alta gama.
6. Poros e inclusiones superficiales
Descripción: Pequeños orificios o partículas incrustadas en la superficie del recubrimiento. Los poros se producen cuando las burbujas de aire atrapadas durante la aplicación del recubrimiento estallan antes del curado, mientras que las inclusiones son consecuencia de contaminantes en el recubrimiento o en el sustrato.
Qué observar:
- Inspeccione bajo una luz brillante y rasante para detectar pequeñas imperfecciones superficiales.
- Pase la mano por la superficie; las inclusiones pueden ser palpables.
Criterios de aceptación: Cualquier poro o inclusión visible a una distancia de observación normal debe rechazarse. En acabados de alto brillo, incluso los defectos microscópicos son inaceptables.
7. Textura de piel de naranja
Descripción: Superficie texturizada similar a la piel de una naranja. Si bien una ligera textura de piel de naranja es normal en algunas formulaciones de recubrimiento, una textura excesiva indica una viscosidad del recubrimiento o parámetros de aplicación inadecuados.
Qué observar:
- Textura irregular y con hoyuelos visibles bajo luz rasante.
- Superficie que parece inconsistente en comparación con la muestra aprobada.
Criterios de aceptación: Coincidencia con la muestra maestra aprobada. Rechazar si la textura excede el estándar acordado.
Categoría 3: Defectos del núcleo y la laminación
La unión entre las láminas de aluminio y el núcleo (polietileno o núcleo mineral ignífugo) determina la integridad estructural del panel.
8. Delaminación
Descripción: Separación de la lámina de aluminio del núcleo. Este es uno de los defectos más graves, ya que compromete el rendimiento estructural del panel y puede provocar una falla total.
Qué observar:
- Golpear la superficie del panel; las áreas delaminadas producen un sonido hueco, similar al de un tambor, en lugar de un golpe seco y sólido.
- Burbujas o ampollas visibles en la superficie del panel.
- Bordes donde la capa superficial parece separarse del núcleo.
Criterios de aceptación: Cualquier deslaminación es motivo de rechazo inmediato. Este defecto suele indicar una aplicación inadecuada del adhesivo, un curado incorrecto o materiales incompatibles.
9. Huecos en el núcleo y densidad inconsistente
Descripción: Huecos o huecos dentro del material del núcleo, o áreas donde la densidad del núcleo varía significativamente. Estos puntos débiles comprometen la resistencia al impacto y pueden provocar fallas localizadas.
Qué buscar:
- El examen del borde cortado revela huecos o una estructura celular inconsistente (en núcleos minerales).
- Los paneles pueden sentirse blandos en ciertas áreas al aplicar presión.
Criterios de aceptación: Los huecos que superen el 5 % de la sección transversal del núcleo o cualquier hueco visible en muestras cortadas de los paneles entregados deben ser motivo de rechazo.
10. Espesor irregular de la capa superficial
Descripción: Variación en el espesor de la capa superficial superior o inferior de aluminio a lo largo del panel o entre paneles. Esto afecta tanto a la resistencia como a la planitud.
Qué verificar:
- Utilice un micrómetro calibrado para medir el espesor de la superficie en varios puntos del panel.
- Compare las mediciones con el espesor especificado (p. ej., 0,3 mm, 0,4 mm, 0,5 mm).
Criterios de aceptación: Una variación superior a ±0,02 mm con respecto al espesor especificado generalmente no es aceptable para aplicaciones de alta calidad.
Categoría 4: Defectos de fabricación y dimensionales
Para paneles suministrados en formatos fabricados (cassettes, paneles plegados), la precisión dimensional es fundamental.
11. Tolerancias dimensionales
Descripción: Paneles que se desvían del ancho, largo, espesor o escuadra especificados.
Qué verificar:
- Mida cada dimensión del panel con respecto a los planos de taller aprobados.
- Verifique las medidas diagonales para comprobar la escuadra.
- Mida el espesor total del panel (normalmente 3 mm, 4 mm o 6 mm).
Criterios de aceptación: Rechazar los paneles que superen las tolerancias acordadas (normalmente ±2 mm en longitud/anchura, ±0,2 mm en espesor y ±2 mm en desviación diagonal).
12. Precisión deficiente en el plegado
Descripción: En paneles fabricados, ángulos de plegado incorrectos, alturas de brida inconsistentes o pliegues agrietados.
Qué revisar:
- Utilizar un transportador o un goniómetro para verificar los ángulos de plegado (normalmente 90°).
- Inspeccionar las líneas de plegado en busca de microfisuras, especialmente en el radio exterior.
- Verificar que las alturas de las bridas sean uniformes en todos los paneles.
Criterios de aceptación: Cualquier línea de plegado agrietada es motivo de rechazo. Una desviación del ángulo de plegado superior a ±1° es inaceptable para la compatibilidad del sistema.
Herramientas de inspección que todo comprador debería usar
Una inspección profesional requiere las herramientas adecuadas. Asegúrese de que su equipo o inspector externo tenga acceso a:
Herramienta | Función |
Espectrofotómetro | Mide la ΔE (diferencia de color) entre paneles y con respecto a los estándares. |
Medidor de brillo | Cuantifica las unidades de brillo (UG) para verificar el lustre. |
Micrómetro | Mide el espesor de la capa de aluminio y el espesor total del panel. |
Regla de acero y cinta métrica | Verifica la precisión dimensional. |
Fuente de luz rasante | Revela defectos superficiales, efecto de abolladura y piel de naranja. |
Probador de adherencia (corte transversal) | Evalúa la adherencia del recubrimiento según ASTM D3359. |
Martillo de impacto | Identifica la delaminación mediante el sonido. |
Analizador XRF (opcional) | Verifica la composición de la aleación para verificar el aluminio virgen. |
Flujo de trabajo de inspección sistemático
Para proyectos a gran escala, adopte un protocolo de inspección estructurado:
1. Inspección previa al envío: Si es posible, inspeccione los paneles en las instalaciones del fabricante antes del envío. Esto permite el rechazo y la reelaboración sin costos de flete.
2. Inspección de recepción: Al recibir la mercancía, inspeccione una muestra estadísticamente significativa (p. ej., el 10 % de los palés, mínimo 5 paneles por lote).
3. Inspección visual: Con la iluminación adecuada, examine si hay defectos en el recubrimiento, rayones, ondulaciones y uniformidad de color/brillo.
4. Verificación dimensional: Mida las dimensiones, el espesor y la escuadra.
5. Pruebas de adhesión y sonido: Realice pruebas de adhesión por corte transversal en un panel de prueba y una prueba de percusión para detectar delaminación.
6. Documentación: Fotografía de cualquier defecto con referencias de escala. Emita un informe de no conformidad (NCR) para el material rechazado.
Conclusión
Para los compradores profesionales, la capacidad de identificar defectos comunes en paneles compuestos de aluminio es una competencia fundamental que protege la calidad, el cronograma y el presupuesto del proyecto. Los defectos, que van desde ondulaciones e inconsistencias de color hasta delaminación y mala fabricación, no son meros problemas estéticos, sino indicadores de fallas subyacentes en el control de calidad de la fabricación.
Mediante la implementación de un protocolo de inspección sistemático, el uso de herramientas de medición adecuadas y la exigencia del cumplimiento de las especificaciones documentadas, los compradores pueden garantizar que solo los paneles que cumplen con los más altos estándares lleguen al lugar de instalación. En el mundo de los revestimientos arquitectónicos, el costo de una inspección rigurosa siempre es menor que el costo de una fachada defectuosa.






