Bienvenido a Vbond
Curvado gradual por capas: el método de 3 presiones para curvar Alucobond sin grietas
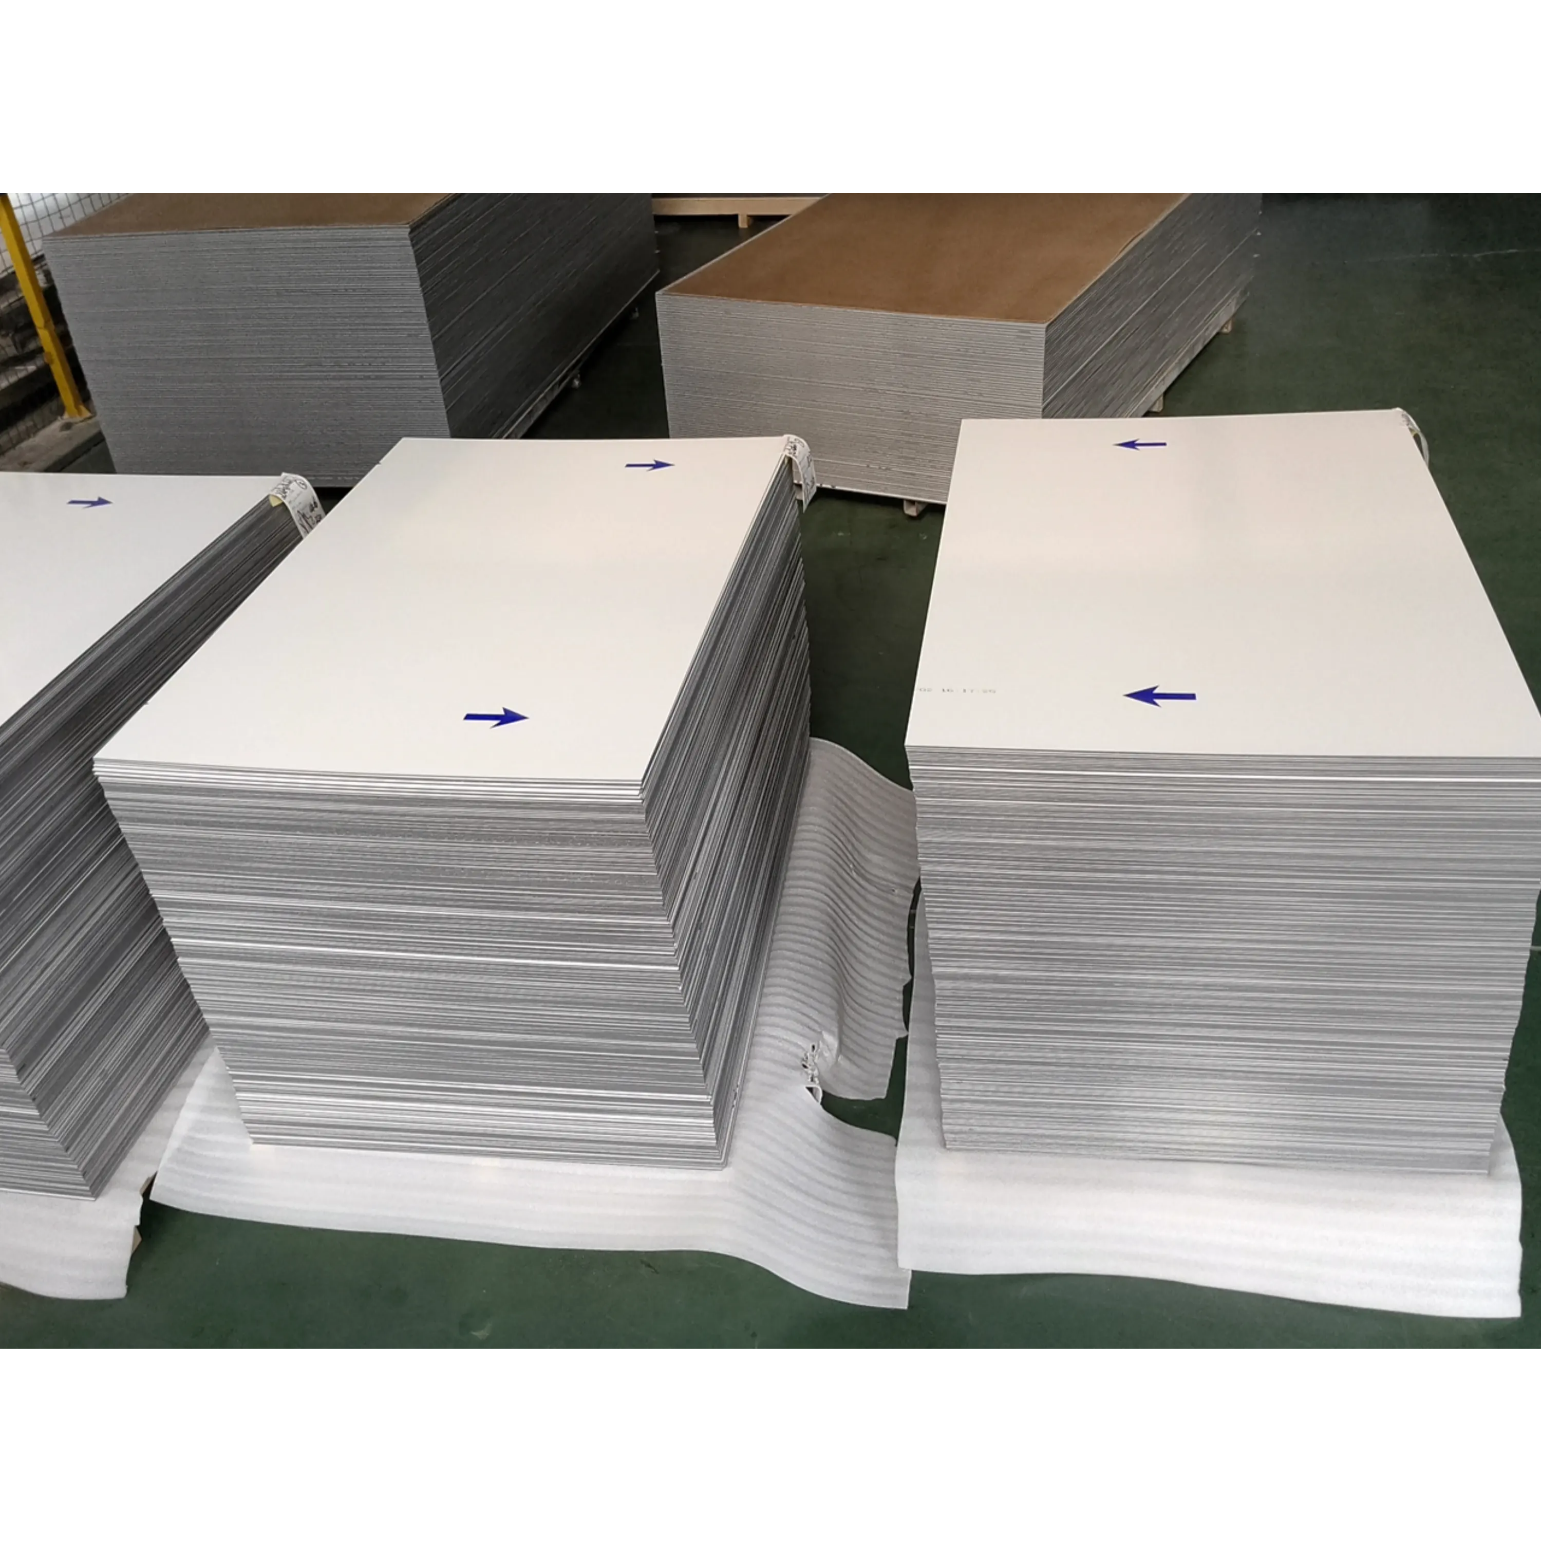
Necesita paneles de Alucobond curvados para un proyecto: revestimientos de columnas, fachadas curvas o esquinas redondeadas. El diseño así lo exige.
Intenta curvar el panel en una sola pasada. Se agrieta. La lámina de aluminio se rasga. El núcleo se arruga. El panel acaba en la chatarra.
Esto sucede porque el Alucobond es un material compuesto: dos finas láminas de aluminio adheridas a un núcleo plástico. Si se curva demasiado rápido o con un radio muy cerrado, la lámina exterior se estira más allá de su límite y no soporta la tensión.
La solución es el curvado gradual por capas: un método de tres niveles de presión que forma las curvas lentamente, libera tensiones entre pasadas, evita grietas y funciona con equipos estándar.
Esta guía explica el método paso a paso. Aprenderá la secuencia de presión y los tiempos adecuados, y sabrá exactamente cómo especificar este proceso a su proveedor de paneles compuestos de aluminio.
¿Qué es el curvado gradual por capas?
El curvado gradual por capas es una técnica de conformado controlado. En lugar de curvar el panel hasta su forma final en un solo movimiento, se aplica presión en tres etapas. Cada etapa aumenta la presión y curva el panel un poco más.
Entre etapas, se deja reposar el panel. Esto libera la tensión interna: el aluminio se relaja, el núcleo se asienta y el panel gana estabilidad.
El método utiliza una máquina curvadora de chapas de tres rodillos. Este equipo hace pasar el panel a través de tres rodillos que aplican presión desde ambos lados. Cada pasada aumenta la curvatura, permitiendo que el panel alcance su forma final sin agrietarse.
Por qué funciona el método de 3 presiones
La estructura tipo sándwich del Alucobond plantea un desafío: la lámina de aluminio exterior se estira en la parte convexa de la curva, mientras que la interior se comprime; el núcleo transmite la tensión entre ambas.
Si se curva demasiado rápido, la lámina exterior supera su límite elástico y se agrieta. Si se curva con un radio demasiado cerrado, el núcleo se arruga y el panel falla.
El método de 3 presiones resuelve esto controlando dos variables: la presión y el tiempo. - Control de presión: cada pasada aplica más presión que la anterior. El panel se curva gradualmente. El aluminio se estira dentro de sus límites elásticos.
- Control de tiempo: los periodos de descanso entre pasadas permiten que las tensiones se disipen. El material se relaja y se vuelve más manejable para la siguiente pasada.
Imagínelo como doblar una pieza gruesa de madera: si intenta doblarla de una sola vez, se rompe; si la dobla un poco, la deja reposar y luego la dobla más, resiste.
La secuencia de 3 presiones: datos clave
El método sigue una secuencia de presión específica:
Pasada | Presión | Ángulo de curvado | Acción |
Pasada 1 | 0,5 MPa | ≤15° | Conformado inicial |
Pasada 2 | 0,8 MPa | ≤15° | Curvado progresivo |
Pasada 3 | 1,2 MPa | Ángulo final | Pasada de acabado |
Leyenda: Secuencia de 3 presiones para el curvado gradual por etapas de paneles Alucobond. Fuente: Normas industriales de fabricación.
Texto alternativo: Tabla que muestra tres pasadas de curvado con presiones crecientes (0,5 MPa, 0,8 MPa y 1,2 MPa), cada una con un ángulo de curvado de hasta 15 grados.
Reglas clave a seguir:
- Cada ángulo de curvado debe ser igual o inferior a 15 grados.
- Permitir la liberación de tensiones durante 2 horas entre pasadas.
- Utilizar una curvadora de rodillos (calandra), no una plegadora mecánica.
Equipo necesario
Curvadora de rodillos (calandra)
Es la herramienta adecuada para curvas graduales. La máquina hace pasar el panel a través de tres rodillos: el rodillo superior aplica presión desde arriba, mientras que los dos rodillos inferiores sirven de apoyo desde abajo.
Los rodillos pueden ajustarse para obtener diferentes radios de curvatura. Los diámetros de rodillo mayores producen curvas más suaves, mientras que los diámetros menores crean curvas más cerradas. Alternativa: Máquinas de cuatro rodillos
Las máquinas de cuatro rodillos también son una opción válida. Ofrecen un mayor control sobre la entrada y salida del panel. El cuarto rodillo ayuda a evitar marcas en la superficie.
Película protectora
Mantenga la película protectora adherida al panel durante el proceso de curvado. Esta evita arañazos y daños superficiales. Retírela únicamente cuando el panel haya alcanzado su forma definitiva.
Equipo de calentamiento (opcional)
El aluminio frío es quebradizo. Para curvas cerradas, considere precalentar el panel. La temperatura ambiente (aprox. 20 °C / 68 °F) es el punto de partida mínimo recomendado.
Proceso paso a paso
Paso 1: Planificar la curva
Determine el radio de curvatura necesario. Para un panel Alucobond de 4 mm, el radio mínimo de curvado en frío sin fresado es 15 veces el espesor; es decir, 60 mm (aprox. 2,36 pulgadas).
Para curvas más cerradas, considere utilizar una placa fina de 3 mm reforzada con una placa de aluminio de respaldo.
Paso 2: Preparar la máquina de rodillos
Ajuste la posición de los rodillos. El rodillo superior debe ejercer presión de forma gradual. Comience con un ajuste ligero para la primera pasada.
El diámetro de los rodillos influye en el radio final. Los rodillos de mayor diámetro producen radios más grandes.
Paso 3: Pasada 1 — Conformado inicial
Ajuste la presión a 0,5 MPa. Pase el panel a través de los rodillos. El panel no debe curvarse más de 15 grados.
No fuerce el panel. Deje que los rodillos realicen el trabajo.
Paso 4: Periodo de reposo — Liberación de tensiones
Deje reposar el panel durante 2 horas. Durante este tiempo, las tensiones internas se disipan. El aluminio se relaja. El núcleo se estabiliza.
Este paso es fundamental. Omitirlo provoca grietas.
Paso 5: Pasada 2 — Curvado progresivo
Aumente la presión a 0,8 MPa. Pase el panel por los rodillos nuevamente. El ángulo de curvatura aumenta otros 15 grados o menos.
El panel debería mostrar ahora una curvatura apreciable. Inspeccione si hay signos de grietas o arrugas.
Paso 6: Periodo de reposo — Segunda liberación de tensiones
Otro reposo de 2 horas. El panel necesita tiempo para adaptarse a su nueva forma.
Paso 7: Pasada 3 — Pasada final
Aumente la presión a 1,2 MPa. Realice la pasada final por los rodillos. El panel alcanza la curvatura requerida.
Inspeccione la curvatura final. Verifique el radio. Busque grietas, arrugas o daños superficiales.
Diagrama de flujo del proceso
Inicio
│
▼
Planificar el radio de curvatura (mínimo 60 mm para 4 mm)
│
▼
Preparar la máquina curvadora de tres rodillos
│
▼
Pasada 1: presión de 0,5 MPa, curvatura ≤15°
│
▼
Reposo de 2 horas (liberación de tensiones)
│
▼
Pasada 2: presión de 0,8 MPa, curvatura ≤15°
│
▼
Reposo de 2 horas (liberación de tensiones)
│
▼
Pasada 3: presión de 1,2 MPa, ángulo final
│
▼
Inspeccionar la curvatura en busca de grietas o arrugas
│
▼
Finalizado
Leyenda: Diagrama de flujo del proceso de curvado gradual en etapas con tres niveles de presión para paneles curvos Alucobond. Texto alternativo: Diagrama de flujo paso a paso que muestra el proceso de curvado en tres etapas, incluyendo ajustes de presión, límites de ángulo y períodos de reposo entre etapas.
Errores comunes que deben evitarse
Error 1: Omitir los períodos de reposo
Algunos fabricantes intentan ahorrar tiempo realizando las tres etapas de curvado en una sola sesión. Esto atrapa tensiones en el panel. El aluminio no puede relajarse y se agrieta.
Solución: Respete el período de reposo de 2 horas entre etapas. No tome atajos.
Error 2: Utilizar una plegadora en lugar de una máquina curvadora de rodillos
Las plegadoras aplican una fuerza repentina y concentrada. Las máquinas de rodillos aplican una presión gradual y distribuida. Las plegadoras provocan grietas.
Solución: Utilice una curvadora de chapas de tres o cuatro rodillos para lograr curvas graduales.
Error 3: Superar los 15 grados por etapa
Curvar más de 15 grados en una sola etapa estira excesivamente la capa exterior de aluminio, provocando grietas.
Solución: Limite cada etapa a 15 grados o menos.
Error 4: Curvar por debajo del radio mínimo
Para paneles de 4 mm, el radio mínimo de curvado en frío es de 60 mm. Si se utiliza un radio menor, el panel se agrieta.
Solución: Calcule el radio mínimo antes de comenzar. Utilice paneles de 3 mm para curvas más cerradas.
Cuándo utilizar el curvado gradual por etapas
Este método es ideal para:
- Revestimientos de columnas y columnas envolventes
- Paneles curvos para fachadas
- Esquinas redondeadas y elementos arquitectónicos
- Escaparates curvos
- Paredes interiores decorativas con curvas amplias
Para lograr pliegues nítidos de 90 grados, utilice en su lugar la técnica de fresado en V y plegado.
Qué preguntar a su proveedor de paneles de aluminio compuesto
Al trabajar con un proveedor de paneles de aluminio compuesto, plantee las siguientes preguntas:
1. ¿Cuál es su radio de curvatura mínimo para paneles curvos? La respuesta debería ser un mínimo de 60 mm para paneles de 4 mm.
2. ¿Utilizan el método gradual de tres niveles de presión? Un **fabricante de paneles de aluminio compuesto** competente conocerá esta técnica.
3. ¿Qué equipo utilizan para las curvaturas? La respuesta debería ser una máquina curvadora de tres o cuatro rodillos.
4. ¿Permiten un tiempo de liberación de tensiones entre pasadas? La respuesta debería ser afirmativa: un mínimo de 2 horas.
5. ¿Pueden proporcionar muestras de paneles curvos? Un **distribuidor de paneles Alucobond** de confianza le mostrará sus trabajos anteriores.
Elija un distribuidor autorizado de Alucobond que comprenda la fabricación de piezas curvas. Trabaje con un fabricante de paneles ACM (OEM) que cuente con capacidad propia de curvado por rodillos. Compre paneles de aluminio compuesto directamente de fábrica a proveedores que controlen su propio proceso de fabricación. Busque precios de mayorista en paneles de aluminio compuesto ofrecidos por proveedores que garanticen calidad, no solo precios bajos.
Un buen proveedor mayorista de paneles ACM le guiará a través de todo el proceso. Le recomendará el grosor y el radio adecuados para su proyecto, realizará pruebas con muestras antes de la producción y le entregará paneles que se curvan sin agrietarse.
En resumen
El curvado gradual por capas funciona porque respeta las propiedades del material. Tres pasadas. Presión creciente. Periodos de descanso entre cada pasada. El panel se curva lentamente. Las tensiones se liberan. No se forman grietas.
Las cifras son claras: 0,5 MPa → 0,8 MPa → 1,2 MPa. Cada pasada con un ángulo de 15 grados o menos. Dos horas de descanso entre pasadas.
Si se omite algún paso, el panel se agrieta. Si se sigue el método correctamente, los paneles curvos quedarán perfectos.
El curvado de Alucobond no tiene por qué ser arriesgado. Utilice el método adecuado, emplee el equipo correcto y elija un proveedor que sepa cómo hacerlo bien.






