Bienvenido a Vbond
Cómo doblar Alucobond sin que se agriete: Guía práctica paso a paso
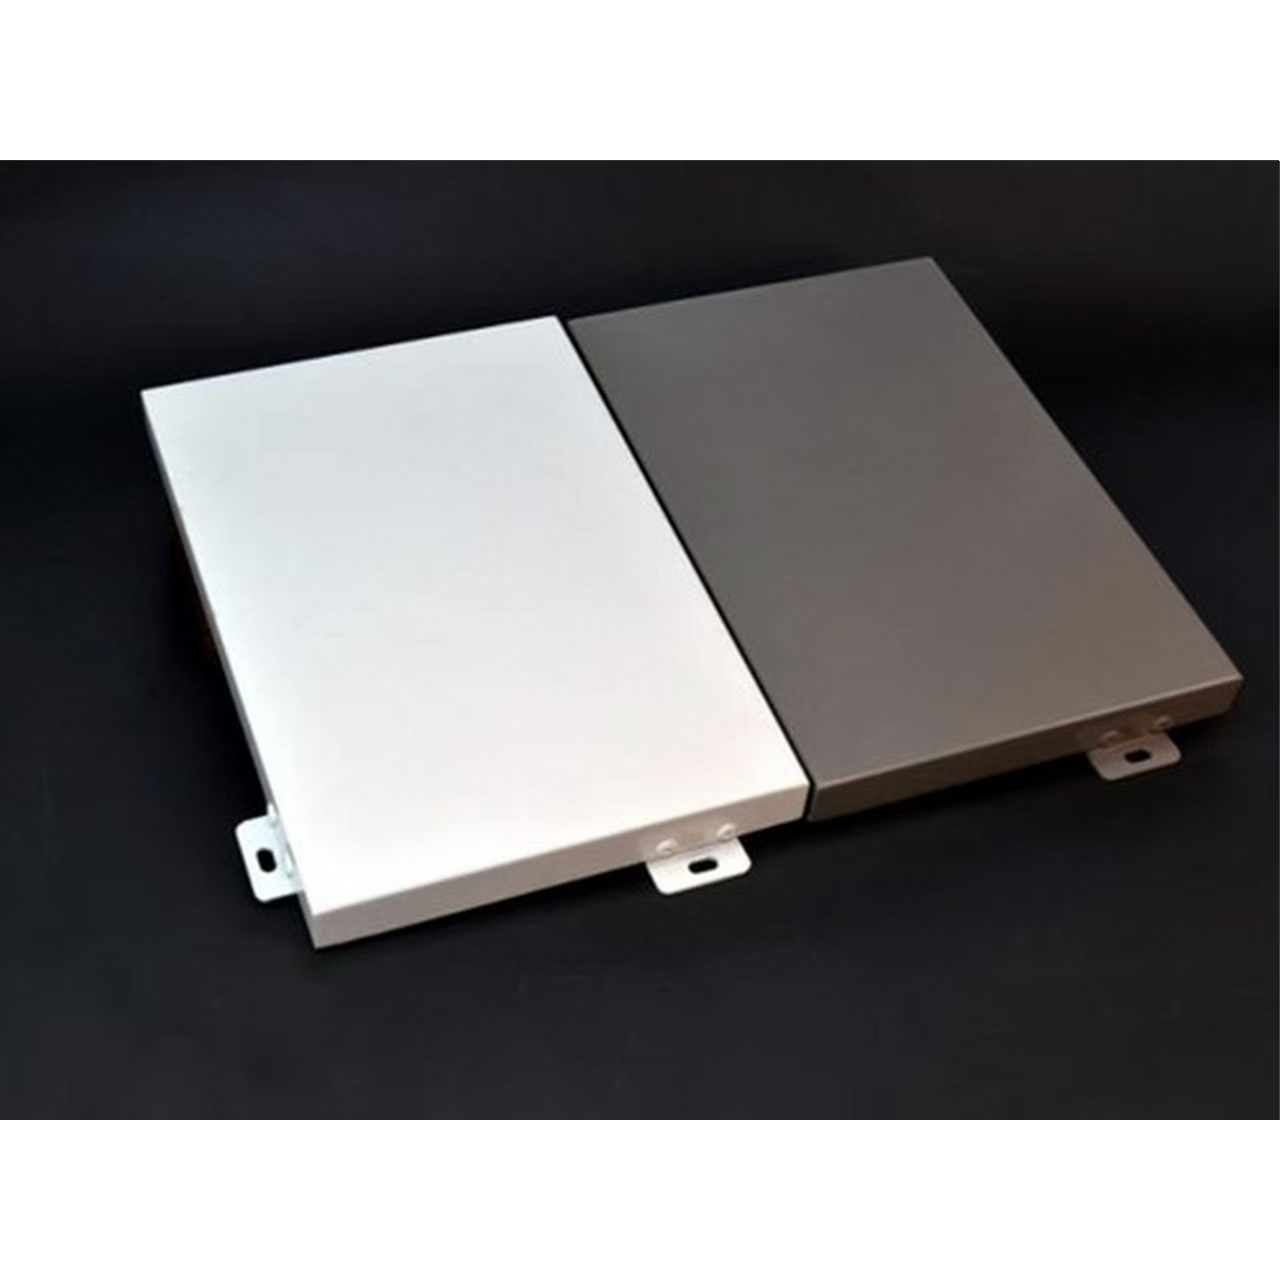
Ha pedido los paneles. Han llegado a tiempo. El color coincide con la muestra. Todo parece correcto.
Entonces, el operario comienza a doblarlos. Aparecen grietas en la línea de plegado. Los paneles acaban en la chatarra. El proyecto se retrasa.
Esto sucede con más frecuencia de la debida. Pero no tiene por qué ocurrirle a usted.
Doblar Alucobond no es complicado; simplemente requiere disciplina. Si cuida los detalles, cada panel se doblará limpiamente. Si pasa por alto un detalle, desperdiciará material y tiempo.
Esta guía le acompañará a través de todo el proceso. Aprenderá exactamente qué hacer en cada paso, sabrá qué verificar antes de comenzar y entenderá cómo evitar los errores que arruinan los paneles.
Lo que necesita antes de empezar
Reúna los siguientes elementos antes de doblar cualquier panel:
- Micrómetro para medir el espesor residual
- Calibre de radios para verificar el radio de curvatura
- Termómetro infrarrojo para comprobar la temperatura del panel
- Fresas afiladas (de carburo o diamante)
- Película protectora (manténgala puesta durante el doblado)
- Superficie de trabajo limpia
- Equipo de calefacción si la temperatura del taller es inferior a 18 °C (65 °F)
Pie de foto: Herramientas esenciales para doblar Alucobond sin grietas. Fuente: Normas industriales de fabricación.
Texto alternativo: Micrómetro, calibre de radios, termómetro infrarrojo y fresas dispuestos sobre una mesa de trabajo para la fabricación de paneles de aluminio compuesto.
Paso 1: Recepción e inspección de los paneles
Empiece con el material adecuado.
Compruebe el temple. Alucobond utiliza aleación de aluminio EN AW 5005A con temple H22 o H42. Este temple equilibra resistencia y capacidad de doblado. Los temples más duros ahorran dinero, pero se agrietan con mayor facilidad.
Solicite a su proveedor de paneles de aluminio compuesto los certificados de fábrica. Verifique el temple en cada envío. Si el proveedor no puede facilitar la documentación, busque otro proveedor.
Almacene los paneles en posición horizontal. Guárdelos en interiores. Permita que se aclimaten a la temperatura ambiente durante al menos 24 horas antes de doblarlos.
La temperatura es importante. Los paneles fríos se agrietan. El aluminio se vuelve quebradizo por debajo de los 10 °C (50 °F). El recubrimiento de PVDF también se endurece en climas fríos.
Leyenda: Inspeccione los paneles Alucobond recibidos para verificar la certificación de temple y las condiciones de almacenamiento adecuadas.
Texto alternativo: Pila de paneles Alucobond almacenados en posición horizontal en interiores, con la película protectora intacta y listos para su fabricación.
Paso 2: Preparación de la fresadora
La ranura en V lo determina todo. Si no se hace correctamente, el panel se agrietará.
Utilice una fresa afilada. Las fresas desafiladas generan fricción y calor. El calor ablanda el núcleo de plástico, provocando que la fresa corte a mayor profundidad de la prevista. Reemplace las fresas con regularidad; algunos talleres las cambian cada 50.000 plegados.
Ajuste la profundidad de fresado correcta. El estándar de la industria es sencillo: dejar 0,3 mm de material del núcleo sobre la lámina de aluminio frontal. Este es el espesor residual mínimo.
La capa de 0,3 mm amortigua la lámina frontal durante el plegado y distribuye la tensión de manera uniforme. Si se reduce a menos de 0,3 mm, la lámina pierde soporte y se agrieta.
Guía de espesor residual
Espesor residual | | Resultado del plegado | Nivel de riesgo |
0,5 mm o más | Plegado limpio y resistente | Riesgo muy bajo |
De 0,3 mm a 0,5 mm | Plegado limpio y aceptable | Riesgo bajo |
De 0,2 mm a 0,3 mm | Marginal | Riesgo moderado |
Menos de 0,2 mm | Probabilidad de grietas | Riesgo alto |
Leyenda: El espesor residual determina la calidad del plegado. Nunca debe ser inferior a 0,3 mm. Fuente: Normas industriales de fabricación.
Texto alternativo: Diagrama de sección transversal que muestra el espesor de la capa de plástico residual en la base de una ranura en V en un panel Alucobond.
Realice la ranura a 90 grados para obtener un plegado de 90 grados. Mantenga una profundidad constante en todos los paneles. Variaciones tan pequeñas como 0,1 mm alteran el resultado.
Mida el espesor residual con un micrómetro. Verifique cada lote. Descarte los paneles con un espesor inferior a 0,3 mm.
Leyenda: Configuración de la fresadora CNC para lograr una profundidad constante de la ranura en V en paneles Alucobond.
Texto alternativo: Fresadora CNC realizando una ranura en V en la cara posterior de un panel compuesto de aluminio con control preciso de profundidad.
Paso 3: Calentar el panel
El plegado en frío es la causa principal de agrietamiento.
El aluminio pierde ductilidad por debajo de los 50 °F (10 °C). El recubrimiento se vuelve rígido. El material no puede estirarse lo suficiente y se agrieta.
El rango seguro para el plegado es por encima de los 65 °F (18 °C). Para obtener mejores resultados, caliente la zona de plegado a una temperatura de entre 120 °F y 180 °F (50 °C y 80 °C). A esta temperatura, el aluminio se vuelve más dúctil y el recubrimiento permanece flexible.
Utilice pistolas de calor o calentadores de banda. Caliente el panel de manera uniforme. Evite el sobrecalentamiento. La temperatura máxima de operación continua es de 80 °C (176 °F).
Si el taller está frío, almacene los paneles a temperatura ambiente durante 24 horas antes de plegarlos. Programe el plegado para las horas más cálidas del día. Utilice calentadores portátiles cerca de la estación de plegado.
Leyenda: Calentar la zona de plegado a 120 °F-180 °F (50 °C-80 °C) evita grietas por plegado en frío.
Texto alternativo: Operario aplicando calor con una pistola térmica sobre la línea de plegado de un panel Alucobond antes de realizar el doblez.
Paso 4: Establecer el radio de plegado
Las esquinas muy cerradas tienen un aspecto nítido, pero también tienden a agrietarse. El radio de curvatura mínimo para Alucobond PLUS de 4 mm sin fresar la cara posterior es de 4 pulgadas (aprox. 100 mm). Con fresado, el radio interior mínimo recomendado es de 60 mm.
Un radio mayor implica una curvatura más suave. El aluminio se estira dentro de su límite elástico. No se producen grietas.
Un radio más cerrado supera el límite elástico. La cara del panel se desgarra.
Utilice una plantilla de radios para verificar sus herramientas. Realice una prueba con un retal antes de doblar los paneles de producción.
Directrices sobre el radio de curvatura
Espesor del panel | Radio de curvatura mín. (fresado) | Radio de curvatura mín. (sin fresar) |
3 mm | 45 mm | 15 × espesor |
4 mm | 60 mm | 15 × espesor (aprox. 100 mm) |
Pie de foto: Requisitos de radio de curvatura mínimo para paneles Alucobond. Fuente: Especificaciones técnicas de Alucobond.
Texto alternativo: Tabla que muestra los requisitos de radio de curvatura mínimo para paneles Alucobond de 3 mm y 4 mm, con y sin fresado.
Paso 5: Doblar el panel
Ahora llega el momento de realizar el doblado propiamente dicho. Aquí es donde la disciplina resulta fundamental.
Realice un movimiento único y fluido. No doble, compruebe y vuelva a doblar. Volver a doblar es fatal para los bordes del Alucobond.
¿Por qué? El primer doblado provoca el endurecimiento por deformación del aluminio. El metal se vuelve más duro y menos dúctil. El segundo doblado supera el límite elástico reducido. Se forman microfisuras.
Ductilidad tras múltiples dobleces
Número de dobleces | Ductilidad restante | Riesgo de fisura |
0 | 100% | Ninguno |
1 | ~70% | Bajo |
2 | ~40% | Alto |
3+ | ~20% | Muy alto |
Leyenda: Cada doblez reduce la ductilidad. Los dobleces múltiples garantizan la aparición de fisuras. Fuente: Investigación sobre fatiga de metales.
Texto alternativo: Gráfico de barras que muestra la disminución de la ductilidad y el aumento del riesgo de fisuras con cada doblez adicional.
Mantenga la película protectora en el panel durante el proceso de doblado. Esto evita daños en la superficie.
Aplique una presión uniforme a lo largo de toda la línea de doblado. Evite doblar en exceso o de forma insuficiente.
Si es posible, realice el doblez en sentido perpendicular a la dirección de laminado. El aluminio presenta una dirección de fibra resultante del proceso de laminación. Doblar en paralelo a esta dirección reduce la ductilidad y facilita la formación de fisuras.
Si el panel no se dobla limpiamente al primer intento, deséchelo y solicite uno nuevo. El coste de un panel nuevo es bajo en comparación con el coste de una fachada defectuosa.
Leyenda: Configuración adecuada de la plegadora para el doblado de Alucobond en una sola pasada.
Texto alternativo: Plegadora doblando un panel de Alucobond con presión uniforme y una alineación correcta de la matriz.
Paso 6: Inspección del doblez
Revise cada panel doblado antes de que salga del taller.
Busque fisuras capilares a lo largo de la línea de doblado. Utilice instrumentos de aumento si es necesario; algunas fisuras son invisibles a simple vista.
Mida el radio de curvatura y verifique que cumpla con las especificaciones.
Compruebe el ángulo del doblez; debe ser limpio y uniforme.
Si encuentra fisuras, no intente repararlas. La integridad del panel está comprometida; sustitúyalo.
Leyenda: Inspección de fisuras en los bordes doblados de Alucobond mediante instrumentos de aumento.
Texto alternativo: Inspector de calidad examinando el borde doblado de un panel de Alucobond con una lupa para detectar fisuras capilares. Las 7 causas principales de las grietas (y cómo evitarlas)
Causa principal | Por qué sucede | Cómo prevenirlo |
Radio de curvatura demasiado cerrado | Las esquinas muy cerradas se ven bien pero se agrietan | Use un radio mínimo de 60 mm para paneles de 4 mm |
Dirección incorrecta de la fibra | Doblar en paralelo a la fibra reduce la ductilidad | Doble perpendicularmente a la dirección de laminado |
Profundidad de ranura irregular | Fresas desgastadas o mala calibración | Mida el espesor residual en cada lote |
Taller frío | El aluminio se vuelve quebradizo por debajo de 50 °F (10 °C) | Caliente los paneles a más de 65 °F (18 °C) antes de doblar |
Herramientas desafiladas | Las herramientas desgastadas crean puntos de presión | Reemplace las fresas regularmente |
Re-doblado | El endurecimiento por deformación reduce la ductilidad | Deseche y reemplace; nunca vuelva a doblar |
Herramientas inadecuadas | Las herramientas de acero pellizcan el aluminio | Use herramientas diseñadas para aluminio |
Leyenda: Siete causas principales de grietas al doblar Alucobond y sus soluciones. Fuente: Experiencia en fabricación industrial.
Texto alternativo: Tabla que enumera siete causas comunes de agrietamiento durante el doblado de Alucobond, junto con métodos de prevención para cada una.
Qué preguntar a su proveedor
Cuando trabaje con un proveedor de paneles compuestos de aluminio, haga estas preguntas:
1. ¿Qué temple suministran? La respuesta debería ser H22 o H42.
2. ¿Pueden proporcionar certificados de fábrica? Un proveedor confiable los facilitará. 3. ¿Cuál es su recomendación sobre el radio de curvatura mínimo? Para un espesor de 4 mm, el mínimo debería ser de 60 mm.
4. ¿Tienen una política que prohíbe volver a doblar el material? La respuesta debería ser afirmativa.
5. ¿Qué cubre su garantía? Un doblado correcto preserva la validez de la garantía.
Elija un proveedor mayorista de paneles ACM que comprenda estos requisitos. Un distribuidor experto en paneles Alucobond le orientará sobre las especificaciones técnicas. Un distribuidor autorizado de Alucobond le proporcionará el material adecuado y el soporte técnico necesario.
Para proyectos de gran envergadura, colabore con un fabricante de paneles ACM (OEM) o con un fabricante de paneles compuestos de aluminio que cuente con capacidad de fabricación propia. Ellos conocen el material mejor que nadie.
Si compra paneles compuestos de aluminio directamente a fábrica, obtendrá mejores precios. No obstante, asegúrese de que la fábrica cuente con sistemas de control de calidad. Solicite precios de mayorista a proveedores capaces de respaldar sus tarifas bajas con una calidad constante.
En resumen
Doblar Alucobond sin que se agriete no es complicado; simplemente requiere atención a los detalles.
Controle las seis variables críticas:
1. Temple del material (H22/H42)
2. Espesor residual (mínimo de 0,3 mm)
3. Radio de curvatura (mínimo de 60 mm para paneles de 4 mm)
4. Temperatura (superior a 65 °F / 18 °C para el doblado)
5. Profundidad de fresado (constante y precisa)
6. Número de plegados (una sola vez; nunca dos)
Si se pasa por alto cualquiera de estos factores, corre el riesgo de que el material se agriete.
El mejor proveedor de paneles compuestos de aluminio le ayudará a gestionar correctamente estos detalles. Los mejores fabricantes los seguirán rigurosamente. Así, sus paneles se doblarán limpiamente en cada ocasión.
No permita que un pliegue agrietado arruine su proyecto. Siga esta guía, pruebe su proceso, inspeccione cada panel y elija proveedores que comprendan lo necesario para doblar Alucobond de la manera correcta.






