Bienvenido a Vbond
Capa plástica residual: la regla de 0,3 mm para un plegado perfecto de Alucobond
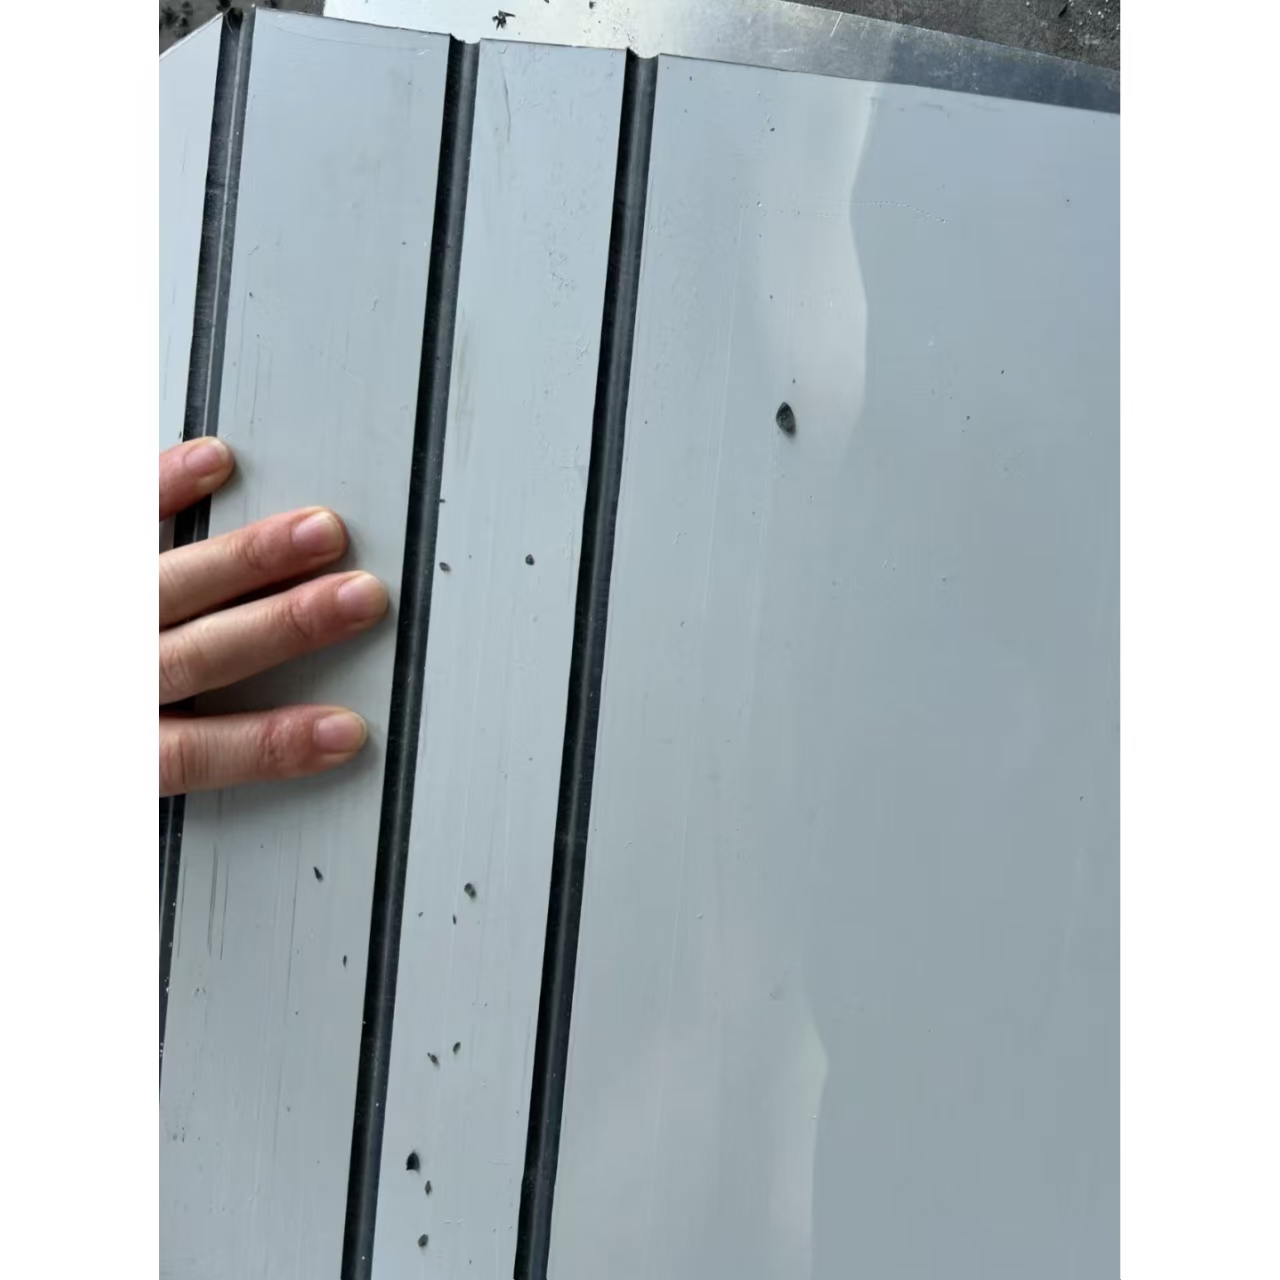
Usted especifica paneles Alucobond por su planicidad y durabilidad. Espera pliegues limpios y resistentes.
Sin embargo, los bordes plegados se agrietan. Las esquinas se rompen. Los proyectos se retrasan.
A menudo, el problema se reduce a una cifra: 0,3 mm.
Esta guía explica la regla de los 0,3 mm. Aprenderá qué significa el espesor de la capa de plástico residual, entenderá por qué esta cifra determina el éxito o el fracaso y sabrá exactamente qué exigir a sus fabricantes.
¿Qué es el espesor de la capa de plástico residual?
Los paneles Alucobond constan de dos láminas de aluminio con un núcleo de plástico entre ellas. Este núcleo puede ser de polietileno o de un material con carga mineral.
Al plegar un panel, el fabricante realiza un fresado en forma de V en la cara posterior. Este fresado elimina la lámina de aluminio trasera y la mayor parte del núcleo de plástico.
Pero no lo elimina por completo.
El espesor de la capa de plástico residual es la cantidad de material plástico que queda en el fondo del fresado, justo sobre la lámina de aluminio frontal.
Esta fina capa de plástico protege la lámina frontal durante el plegado, proporcionando amortiguación y distribuyendo las tensiones.
Explicación de la regla de los 0,3 mm
El estándar de la industria es sencillo:
Dejar 0,3 mm de material plástico sobre la lámina de aluminio frontal.
Este es el espesor residual mínimo necesario para lograr un pliegue limpio y sin grietas.
Espesor residual | Resultado del pliegue | Nivel de riesgo |
0,5 mm o más | Pliegue limpio y resistente | Riesgo muy bajo |
De 0,3 mm a 0,5 mm | Pliegue limpio y aceptable | Riesgo muy bajo |
De 0,2 mm a 0,3 mm | Aceptable pero al límite | Riesgo moderado |
Menos de 0,2 mm | Probabilidad de grietas | Riesgo alto |
Menos de 0,2 mm | Grietas casi seguras | Riesgo muy alto |
0,3 mm a 0,5 mm | Pliegue limpio y aceptable | Riesgo bajo |
0,2 mm a 0,3 mm | Aceptable pero límite | Riesgo moderado |
Menos de 0,2 mm | Probabilidad de grietas | Riesgo alto |
Cero (contacto con la lámina frontal) | Rotura casi segura | Riesgo muy alto |
La regla: Nunca bajar de 0,3 mm. La capa de 0,3 mm proporciona el soporte que la lámina frontal necesita durante el plegado.
¿Por qué 0,3 mm? La ciencia detrás de la regla
La regla de los 0,3 mm se basa en la mecánica del plegado.
Al plegar el panel, la lámina frontal de aluminio se estira. Se elonga alrededor de la curva. Sin la capa de plástico subyacente, la lámina se estira en exceso y se rompe.
La capa de plástico de 0,3 mm actúa como un amortiguador. Soporta la lámina y absorbe parte de la tensión del plegado, evitando que el aluminio supere su límite elástico.
Piénselo así: la capa de plástico es el margen de seguridad. Si se elimina, el aluminio soporta toda la carga y no puede resistir la tensión por sí solo.
¿Qué sucede al bajar de 0,3 mm?
Consecuencia | Aspecto visual | Por qué es importante |
Grietas en la lámina de aluminio | Fracturas visibles a lo largo del pliegue | La integridad estructural del panel se ve comprometida |
Grietas en el recubrimiento PVDF | El recubrimiento se agrieta en el pliegue | Entra humedad, comienza la corrosión |
Pérdida de planitud | El panel se deforma en el pliegue | Estética deficiente, problemas de instalación |
Anulación de la garantía | El fabricante rechaza la reclamación | Usted paga el reemplazo |
Delaminación | El núcleo se separa del revestimiento | Fallo total del panel |
El peligro oculto: las grietas pueden no aparecer de inmediato. El panel se pliega limpiamente en el taller. La grieta surge más tarde: durante la instalación, bajo la carga del viento o tras el primer ciclo de congelación y descongelación.
Cómo controlan los fabricantes el espesor residual
Controlar el espesor residual requiere precisión.
1. Control de profundidad de la fresadora CNC.
Las fresadoras CNC de alta calidad mantienen la profundidad con una tolerancia de 0,05 mm. Esto permite obtener un espesor residual constante en todos los paneles.
2. Calibración de la herramienta.
La fresadora debe calibrarse a diario. La precisión del eje Z determina la profundidad de la ranura.
3. Herramientas de corte afiladas.
Las fresas desafiladas generan fricción y calor. Esto ablanda el núcleo de plástico, haciendo que la fresa corte a mayor profundidad de la prevista.
4. Estado de la placa de sacrificio.
La placa situada debajo del panel debe estar plana. Los huecos o las irregularidades provocan una profundidad de fresado inconsistente.
Cómo verificar la regla de los 0,3 mm
Los profesionales de compras pueden verificar el espesor residual antes de aceptar los paneles.
Método 1: Medición con micrómetro.
El fabricante debe medir el material restante en la base de la ranura. La lectura debe ser de 0,3 mm como mínimo. Utilice un micrómetro digital para mayor precisión.
Método 2: Calibre pasa/no pasa.
Prepare una galga de espesores de 0,3 mm e insértela en el fondo de la ranura. Si entra sin forzar, el espesor residual es de al menos 0,3 mm.
Método 3: Inspección visual.
Tras el plegado, inspeccione la línea de doblez. La presencia de grietas indica un espesor residual insuficiente. Pase la uña por el borde; podrá percibir grietas finas (tipo "pelo").
Lista de verificación para compras
Elemento | Qué verificar | Señal de alerta |
Espesor residual | Mínimo de 0,3 mm | Inferior a 0,3 mm |
Método de medición | Lectura con micrómetro | Sin medición proporcionada |
Calibración de la fresadora | Precisión del eje Z dentro de 0,05 mm | Sin registros de calibración |
Estado de la herramienta | Fresas afiladas y específicas para ACP | Fresas desgastadas o multiuso |
Placa de sacrificio | Plana, nivelada y rectificada periódicamente | Huecos o irregularidades visibles |
Muestras para prueba de plegado | Probadas a partir de la tirada de producción | Sin muestras disponibles |
Qué preguntar a su fabricante
Los profesionales de compras deberían plantear estas preguntas específicas.
1. ¿Cuál es el espesor residual objetivo?
La respuesta debe ser un mínimo de 0,3 mm. Si no pueden proporcionar una cifra concreta, es una señal de alerta.
2. ¿Cómo miden el espesor residual?
Deberían utilizar un micrómetro. Si se basan en el "tacto" o la "experiencia", busque otro proveedor.
3. ¿Pueden mostrarme los registros de medición?
Deben llevar registros de cada lote. La ausencia de registros implica falta de control.
4. ¿Cuál es su tolerancia?
La tolerancia debe ser de ±0,05 mm. Una tolerancia mayor indica una calidad inconsistente.
La relación con la garantía
Este punto es crucial y la mayoría de los compradores lo pasan por alto.
Los fabricantes de pintura evalúan la flexibilidad del recubrimiento mediante la prueba de doblado en T (T-bend test). Esta prueba mide cuánto se puede doblar el metal sin que la pintura se agriete.
Aquí reside la clave: un espesor residual de 0,3 mm suele garantizar el radio de curvatura adecuado. Por debajo de 0,3 mm, el radio disminuye, el recubrimiento se agrieta y la garantía queda anulada.
La garantía de su costoso recubrimiento de PVDF depende de esa capa de 0,3 mm. Si la ignora, perderá la protección.
Qué hacer si detecta un espesor inferior a 0,3 mm
Rechace los paneles. No acepte soluciones como "haremos un retoque".
Exija paneles de reemplazo del mismo lote de producción. Solicite al fabricante que proporcione las mediciones de espesor residual de la nueva partida.
Nota final para los compradores
La regla de los 0,3 mm existe por una razón: protege sus paneles, su garantía y su proyecto.
Como comprador, usted controla el estándar de calidad. Especifique el espesor residual en sus órdenes de compra, exija mediciones y verifíquelas con un micrómetro.
Un panel con un espesor residual de 0,3 mm se pliega limpiamente. Uno con menos espesor fallará, y usted terminará pagando dos veces por ello.
No permita que un espesor inadecuado arruine su inversión.






