Bienvenido a Vbond
5 inconsistencias de calidad en envíos de paneles compuestos de aluminio
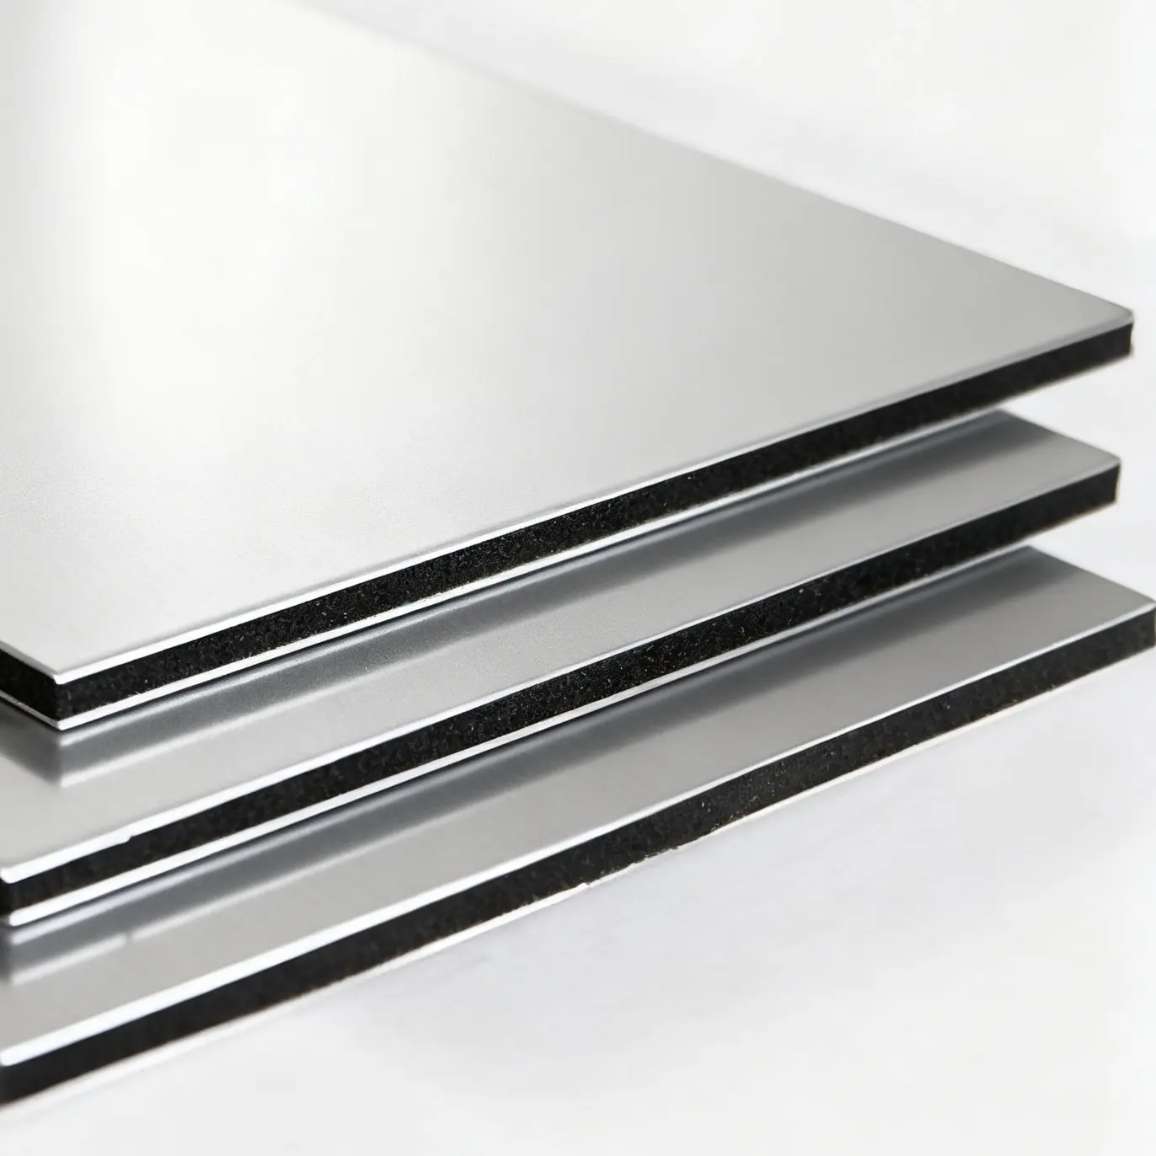
Las 5 principales inconsistencias de calidad detectadas en los envíos de paneles compuestos de aluminio
Para los profesionales de compras y los contratistas, pocas experiencias resultan más disruptivas que abrir un nuevo envío de paneles compuestos de aluminio (ACP, por sus siglas en inglés) solo para descubrir inconsistencias de calidad generalizadas. Lo que debería ser una sencilla aceptación de materiales se convierte en una disputa que consume mucho tiempo, centrada en rechazos, trabajos de reprocesamiento y retrasos en el proyecto.
Estas inconsistencias no son anomalías raras. Los informes de calidad del sector y los comentarios de los compradores identifican de manera constante patrones recurrentes de defectos y variaciones en los envíos de paneles compuestos de aluminio; problemas que van desde imperfecciones estéticas hasta deficiencias estructurales que comprometen la seguridad contra incendios y la durabilidad a largo plazo.
Esta guía examina las cinco principales inconsistencias de calidad detectadas en los envíos de paneles compuestos de aluminio, explica sus causas fundamentales y proporciona a los profesionales de compras protocolos de inspección prácticos para detectar estos problemas antes de que se instalen los paneles.
Inconsistencia n.º 1: Sustitución del material del núcleo
En qué consiste
La inconsistencia de calidad más grave es recibir paneles con un material de núcleo diferente al especificado. Un comprador que solicitó paneles con núcleo mineral de clase A2 para un proyecto de gran altura podría recibir, en su lugar, paneles con núcleo ignífugo (FR) o incluso con núcleo de polietileno (PE) estándar.
A diferencia de los defectos estéticos, la sustitución del núcleo suele ser invisible ante una inspección superficial. El panel tiene un aspecto idéntico por fuera. El peso puede ser similar. Sin embargo, el comportamiento ante el fuego es drásticamente diferente.
Por qué ocurre
- Presión de costos: Los núcleos de PE y FR son significativamente más económicos que los núcleos minerales de clase A2. Sustituir el núcleo por uno de menor costo aumenta el margen de beneficio del proveedor.
- Escasez de suministro: Cuando el material de núcleo mineral A2 no está disponible, algunos proveedores envían núcleos FR como una "alternativa comparable" sin el consentimiento del comprador.
- Etiquetado incorrecto: Un control de calidad inadecuado en la fábrica conlleva el uso de un material de núcleo erróneo para un lote de producción determinado.
El riesgo
- Fallo en la seguridad contra incendios: Los paneles con núcleo de PE arderán y propagarán las llamas; los núcleos minerales A2, no.
- Incumplimiento normativo: El uso de núcleos de PE o FR en lugares donde se especifica el uso de A2 puede derivar en la no superación de las inspecciones de obra, órdenes de paralización de los trabajos y responsabilidades legales.
- Costos de sustitución elevados: Retirar y reemplazar una fachada completa resulta exponencialmente más costoso que el precio inicial de los paneles.
Cómo realizar la inspección
Método | Procedimiento | Qué observar |
Prueba de combustión (en campo) | Corte una pequeña muestra (10 mm x 50 mm). Aplique una llama al borde expuesto del núcleo. | PE: Se enciende, se funde, gotea y continúa ardiendo. FR: Se autoextingue en cuestión de segundos. A2: No se enciende. |
Verificación de densidad | Pese una muestra cortada con precisión de 100 mm x 100 mm. | Los núcleos minerales A2 son significativamente más pesados que los de PE o FR. |
Prueba del polvo | Raspe una pequeña cantidad del material del núcleo. | El núcleo mineral produce un polvo fino que no se funde. El PE produce virutas de plástico que se funden al calentarse. |
Análisis de laboratorio (definitivo) | Envíe una muestra a un laboratorio acreditado para realizar un análisis FTIR o DSC. | Confirma la composición polimérica exacta. |
Contramedida de adquisición
Especifique en su contrato que se someterán a prueba muestras aleatorias del núcleo, por parte de un laboratorio externo y a cargo del proveedor, en caso de detectarse cualquier discrepancia.
Inconsistencia n.º 2: Variación excesiva del color entre lotes ¿Cómo se manifiesta?**
Los paneles provenientes de diferentes lotes de producción —o incluso de distintas posiciones dentro de un mismo envío— presentan diferencias de color visibles cuando se instalan uno al lado del otro en una fachada. Un lote puede parecer ligeramente más cálido, más frío, más claro o más oscuro que otro.
Al inspeccionar los paneles de forma individual, cada lote puede parecer aceptable. Es solo cuando se instalan paneles de lotes diferentes contiguamente que el desajuste se hace evidente.
¿Por qué ocurre?
- Variación en el lote del recubrimiento: Los recubrimientos de PVDF y poliéster varían ligeramente entre los distintos lotes de producción. Incluso proveniendo del mismo proveedor de recubrimientos, las diferencias de color (ΔE) pueden acumularse.
- Inconsistencia en la temperatura de curado: Las variaciones en la temperatura del horno durante el proceso de curado del recubrimiento pueden alterar el color y el brillo finales.
- Diferencias en el sustrato: Los distintos lotes de bobinas de aluminio pueden presentar ligeras variaciones superficiales que afectan la apariencia del recubrimiento.
- Falta de mezcla de lotes: El proveedor envía un lote completo y, posteriormente, el siguiente lote por separado, sin mezclarlos para garantizar la uniformidad.
El riesgo
- Rechazo estético: Los arquitectos y los propietarios de los edificios rechazarán las fachadas que presenten bandas de color o irregularidades visibles.
- Costos de retrabajo: Es posible que sea necesario clasificar los paneles por lotes y reinstalarlos siguiendo un patrón específico, o bien sustituirlos por completo.
¿Cómo realizar la inspección?
- Inspección visual bajo iluminación estandarizada: Coloque paneles de diferentes paquetes uno al lado del otro bajo las mismas condiciones de iluminación (luz natural diurna o en una cabina de luz estandarizada).
- Medición con espectrofotómetro: Mida la diferencia de color (ΔE) entre paneles de muestra. La tolerancia aceptable para la mayoría de los proyectos arquitectónicos es ΔE < 1,5–2,0.
- Verificación con brillómetro: Mida el brillo a 60 grados. Por lo general, la variación debe situarse dentro de un rango de ±5 unidades de brillo.
Medida preventiva en la adquisición
Exija al proveedor que proporcione una garantía del lote de color y especifique que todos los paneles destinados a un mismo proyecto deben provenir del mismo lote de recubrimiento. Solicite una muestra de preproducción de dicho lote para su aprobación antes de iniciar la fabricación a gran escala.
Inconsistencia n.º 3: Variación en el espesor del recubrimiento y aplicación insuficiente
¿Cómo se manifiesta?
El recubrimiento de los paneles entregados es más delgado de lo especificado, o bien su espesor varía significativamente a lo largo de un mismo panel. Al observarlo con una lupa o un microscopio, el recubrimiento puede parecer irregular, presentando zonas delgadas o «fallos» (áreas desprovistas de recubrimiento).
¿Por qué ocurre?
- Ajuste incorrecto de la velocidad de la línea: Una mayor velocidad de la línea de producción reduce el tiempo de contacto del recubrimiento, lo que da como resultado una aplicación más delgada. - Desgaste de los rodillos: Los rodillos de aplicación del recubrimiento se desgastan con el tiempo, reduciendo la eficiencia de transferencia.
- Variación de la viscosidad: La viscosidad del recubrimiento cambia con la temperatura, lo que afecta la cantidad de material depositado.
- Reducción de costos: Algunos proveedores aplican intencionadamente el espesor mínimo de recubrimiento para ahorrar en costos de material.
El riesgo
- Decoloración prematura: Los recubrimientos delgados de PVDF pierden color y brillo en un plazo de 5 a 7 años, en lugar de los 15 a 20 años esperados.
- Corrosión: Un recubrimiento delgado o irregular expone el aluminio a la humedad y la sal, provocando picaduras y oxidación.
- Calcinación (efecto tiza): Los recubrimientos insuficientemente curados o delgados se degradan bajo la exposición a los rayos UV, dejando un polvo blanco en la superficie.
Cómo realizar la inspección
Método | Herramienta | Rango aceptable (PVDF, AAMA 2605) |
Medición de espesor no destructiva | Medidor de espesor de recubrimiento magnético o por corrientes de Foucault | Mínimo de 25–30 micras (1.0–1.2 mils) para sistemas de dos capas; más de 40 micras (1.6 mils) para sistemas de tres capas |
Medición de sección transversal (destructiva) | Microscopio con escala calibrada | Confirmar las capas del recubrimiento (imprimación + capa superior + capa transparente) |
Protocolo de inspección: Realizar mediciones en al menos 10 puntos por panel (esquinas, bordes, centro). La variación no debe exceder el ±10% del espesor especificado.
Contramedida en la adquisición
Especifique el espesor mínimo del recubrimiento en micras, y no solo como "recubrimiento de PVDF". Exija un informe de espesor del recubrimiento para cada lote, verificado por un inspector externo en la fábrica antes del envío.
Inconsistencia n.º 4: Inexactitudes dimensionales (espesor, ancho, longitud, planitud)
Cómo se manifiesta
Los paneles no cumplen con las dimensiones especificadas. El espesor total del panel puede estar por debajo o por encima de la tolerancia. El ancho o la longitud pueden variar entre los paneles. Los paneles pueden presentar curvatura, torsión o deformación, en lugar de permanecer planos.
Por qué ocurre
- Presión de laminado inconsistente: Las variaciones en la presión de los rodillos durante el proceso de laminado afectan el espesor final del panel.
- Variación en la velocidad de enfriamiento: Un enfriamiento desigual introduce tensiones residuales que provocan deformaciones (alabeo).
- Corte longitudinal o transversal deficiente: Las operaciones de corte que no están calibradas producen inconsistencias en el ancho y el largo.
- Flujo del núcleo: Bajo condiciones de calor y presión elevadas, el material del núcleo puede fluir de manera desigual, causando variaciones en el espesor.
El riesgo
- Problemas de instalación: Los paneles que no son planos presentarán el efecto de «aceitado» (*oil canning*) —una distorsión visible— una vez instalados.
- Problemas de alineación de juntas: Un ancho o largo inconsistente hace imposible lograr juntas y separaciones uniformes.
- Compromiso estructural: Los paneles más delgados de lo especificado podrían no cumplir con los requisitos de diseño para cargas de viento.
Cómo inspeccionar
Dimensión | Herramienta | Tolerancia aceptable (típica) |
Espesor total | Calibre digital | ±0,10 mm para paneles de 3 mm; ±0,12 mm para paneles de 4 mm |
Ancho / Largo | Cinta métrica de acero o medidor láser de distancia | ±2 mm en una longitud de 4 m |
Planitud | Regla de borde recto (2 m) y galgas de espesores | Alabeo máximo del 0,5 % de la longitud del panel (p. ej., 2 mm en 4 m) |
Diagonal (escuadra) | Cinta métrica de acero | Diferencia entre diagonales ≤ 2 mm |
Protocolo de inspección: Mida un mínimo del 10 % de los paneles de cada paquete, seleccionándolos aleatoriamente dentro del envío.
Contramedida en la adquisición
Especifique las tolerancias dimensionales en su orden de compra utilizando estándares reconocidos (p. ej., ASTM D7791 para planitud). Exija que el proveedor proporcione informes de inspección dimensional para cada lote. Inconsistencia n.º 5: Defectos superficiales y fallos en la adherencia del recubrimiento
Aspecto
Los paneles entregados presentan defectos superficiales visibles: poros (pinholes), textura de piel de naranja, arañazos, inclusiones de suciedad o burbujas en el recubrimiento. En los casos más graves, el recubrimiento no supera las pruebas de adherencia, desprendiéndose en láminas al aplicar cinta adhesiva.
Causas
- Preparación deficiente del sustrato: La bobina de aluminio no se limpió ni pretrató adecuadamente antes de la aplicación del recubrimiento.
- Contaminación: Presencia de polvo, aceite o humedad en la superficie de la bobina antes del recubrimiento.
- Curado insuficiente: El recubrimiento no se curó por completo debido a una temperatura del horno o un tiempo de permanencia insuficientes.
- Control de calidad inadecuado: La inspección en fábrica no logra detectar ni retirar los paneles defectuosos antes del embalaje.
El riesgo
- Rechazo estético: Los defectos visibles resultan inaceptables para fachadas arquitectónicas.
- Inicio de la corrosión: Los poros y arañazos exponen el aluminio a la agresión ambiental.
- Delaminación del recubrimiento: Una adherencia deficiente provoca descascarillamiento, ampollamiento y fallos prematuros en grandes áreas.
Cómo inspeccionar
- Inspección visual: Examine los paneles bajo una buena iluminación y en un ángulo de 45 grados. Busque poros, arañazos, textura de piel de naranja, inclusiones de suciedad e irregularidades en el color.
- Prueba de adherencia por corte en cuadrícula (ASTM D3359): Realice un corte en forma de cuadrícula a través del recubrimiento, aplique cinta adhesiva y tire de ella. El recubrimiento debe permanecer intacto, con un desprendimiento mínimo.
- Prueba de frotamiento con MEK (ASTM D5402): Frote un paño empapado en MEK sobre el recubrimiento entre 50 y 100 veces. El recubrimiento no debe ablandarse, disolverse ni transferirse.
Medida preventiva en la adquisición
Exija una inspección visual del 100 % en la fábrica antes del embalaje, con la presencia de un inspector externo. Especifique que cualquier panel con defectos superficiales visibles desde una distancia de 3 metros (10 pies) bajo condiciones de iluminación normal deberá ser rechazado. ---
Resumen: Lista de verificación de inspección para el profesional de compras
Inconsistencia | Prueba rápida de campo | Prueba definitiva | Protección contractual |
Sustitución del núcleo | Prueba de combustión, verificación de densidad | Análisis de laboratorio FTIR / DSC | Cláusula de pruebas por terceros |
Variación de color | Comparación visual directa | Espectrofotómetro (ΔE) | Garantía del mismo lote |
Espesor del recubrimiento | Medidor de espesor magnético | Microscopía de sección transversal | Especificación de espesor mínimo (micras) |
Imprecisión dimensional | Calibre, regla recta, cinta métrica | Herramientas de inspección calibradas | Especificaciones de tolerancia |
Defectos superficiales / Adherencia | Inspección visual, prueba de cuadrícula | Prueba de frotamiento con MEK, prueba de adherencia en laboratorio | Inspección en fábrica al 100% |
Conclusión
Las inconsistencias de calidad en los envíos de paneles compuestos de aluminio son habituales, pero no inevitables. Para los profesionales de compras, la clave para evitar estos problemas reside en especificaciones claras, protocolos de inspección documentados y verificación por parte de terceros.
Cada una de las cinco inconsistencias descritas en esta guía —sustitución del núcleo, variación del color, variación en el espesor del recubrimiento, inexactitud dimensional y defectos superficiales— puede detectarse antes de que se instalen los paneles. El costo de la inspección es insignificante en comparación con el costo de rechazar, retirar y reemplazar paneles no conformes de una fachada ya terminada.
Al implementar un proceso sistemático de inspección de recepción y exigir contractualmente la responsabilidad del proveedor, usted puede garantizar que los paneles compuestos de aluminio entregados en su proyecto cumplan con los estándares de calidad que usted especificó y por los que pagó.






